 English
 中文简体
 Español
 Português
 Deutsch
 русский
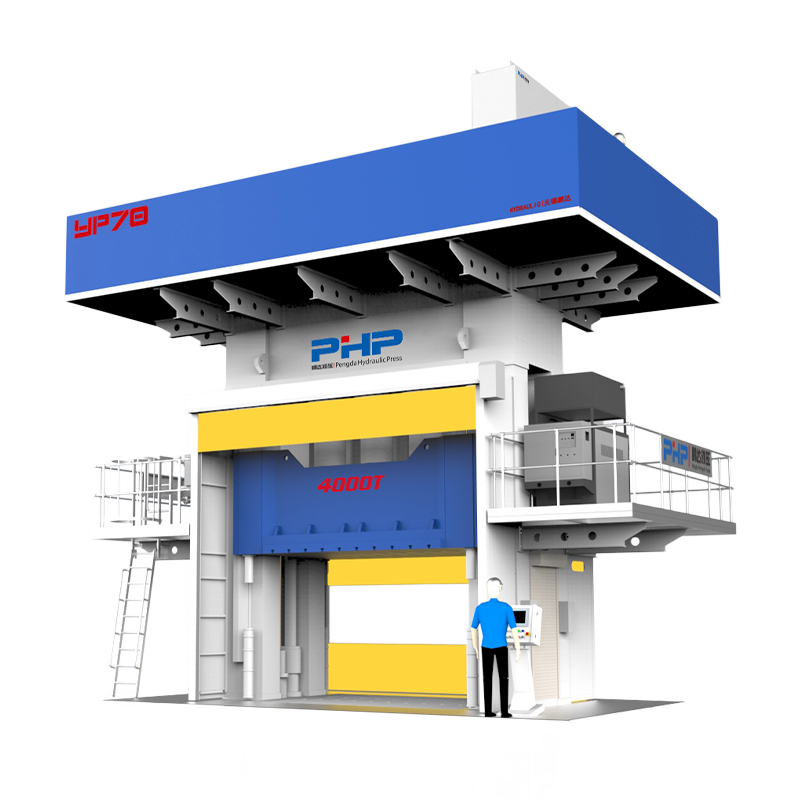
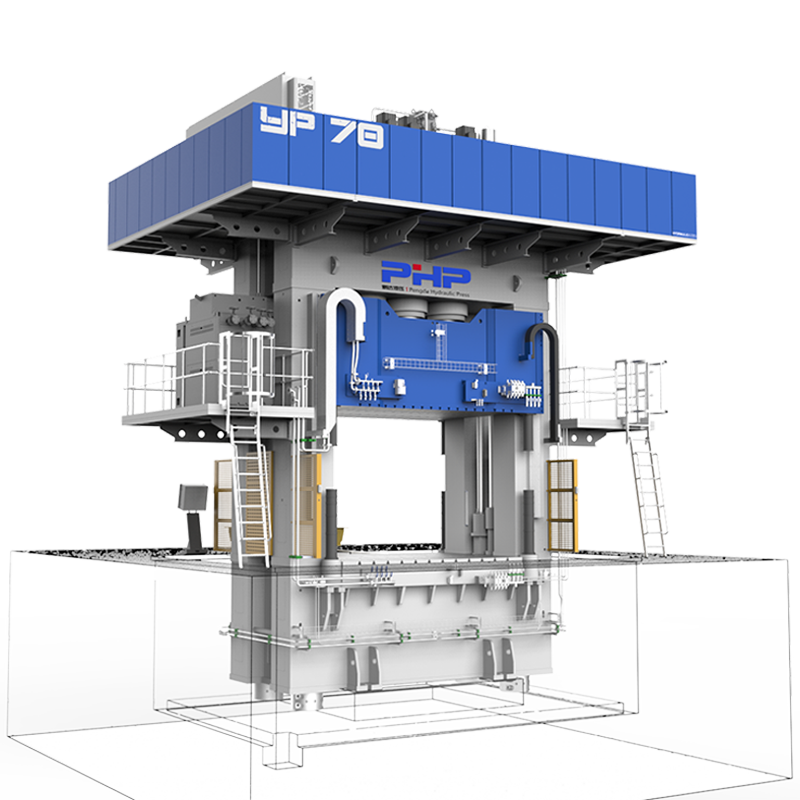
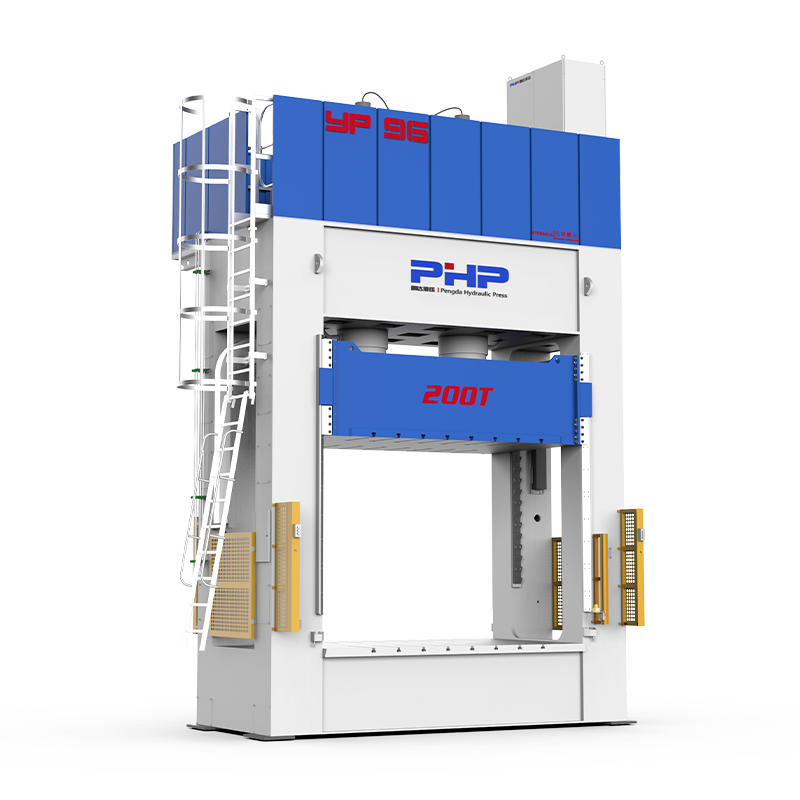
Prensa de recorte automático de un vistazo
- Las aplicaciones comunes incluyen revestimientos de techos de automóviles, paneles de puertas, alfombras, respaldos de asientos, piezas de maleteros y componentes de aislamiento acústico .
- Los factores de selección más importantes incluyen tonelaje, tamaño de la mesa, apertura máxima, carrera, perfil de velocidad y control de temperatura .
- El control servohidráulico puede proporcionar una programación de presión y velocidad más flexible para la producción automatizada.
- La selección de la máquina debe comenzar con la pieza real, material, molde y tiempo de ciclo requerido en lugar de una clasificación de tonelaje de catálogo.
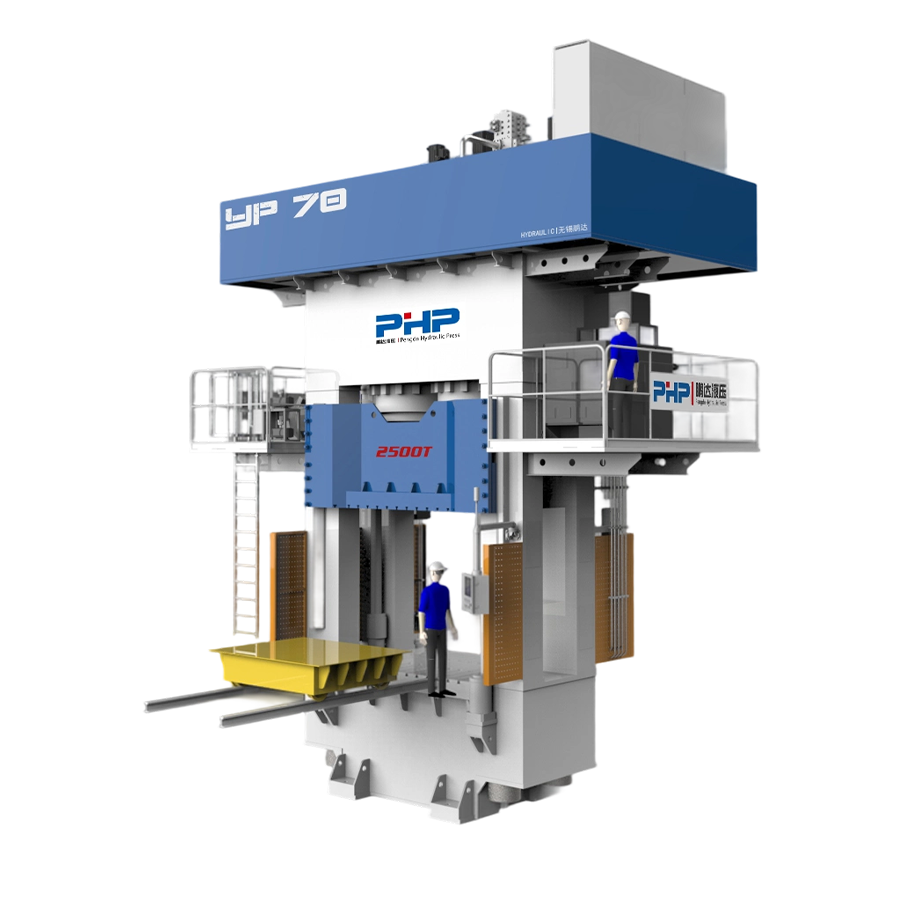
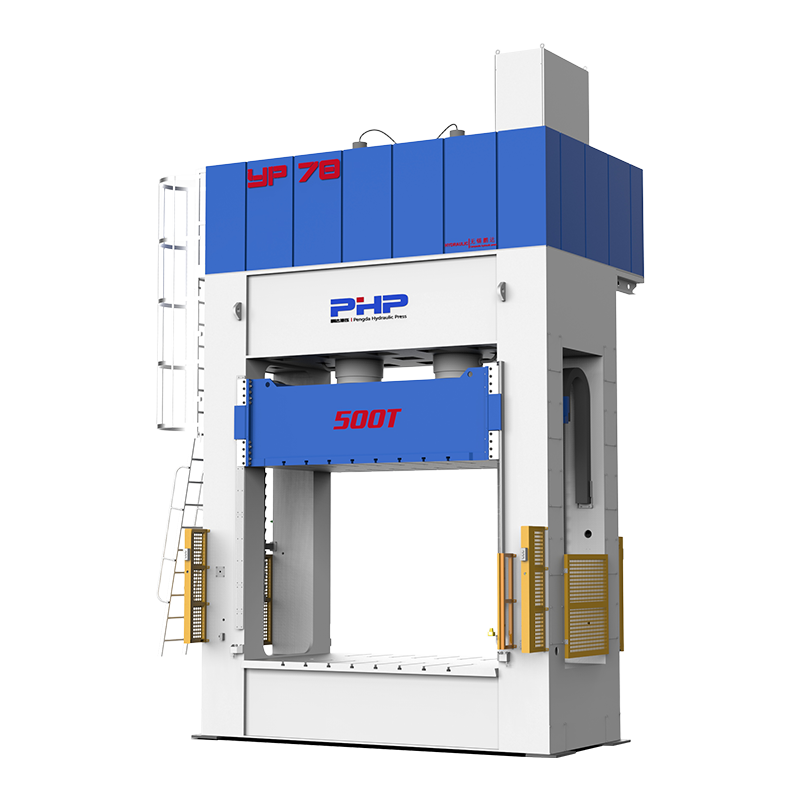
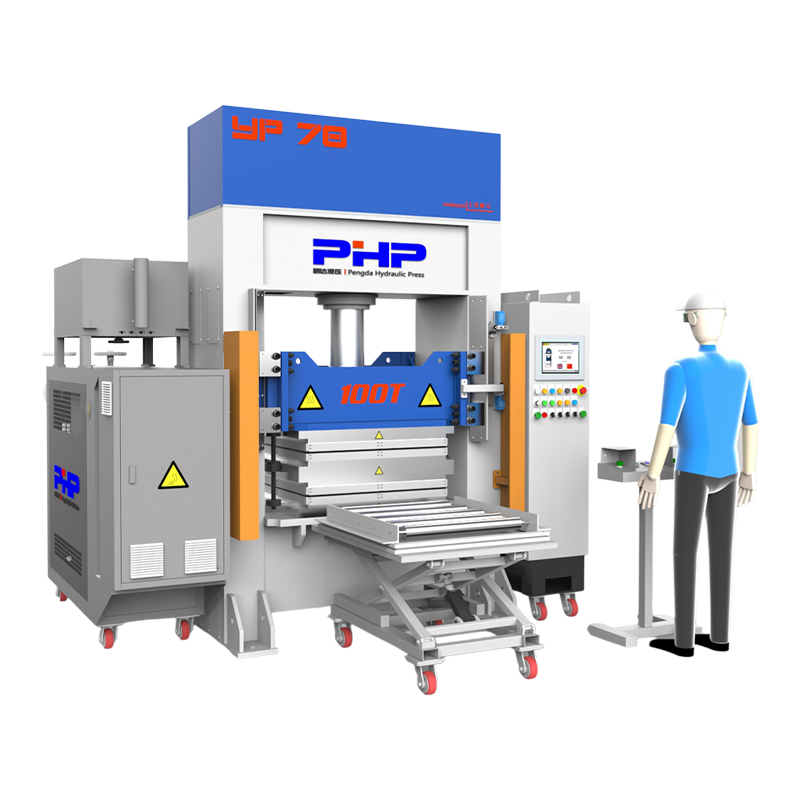
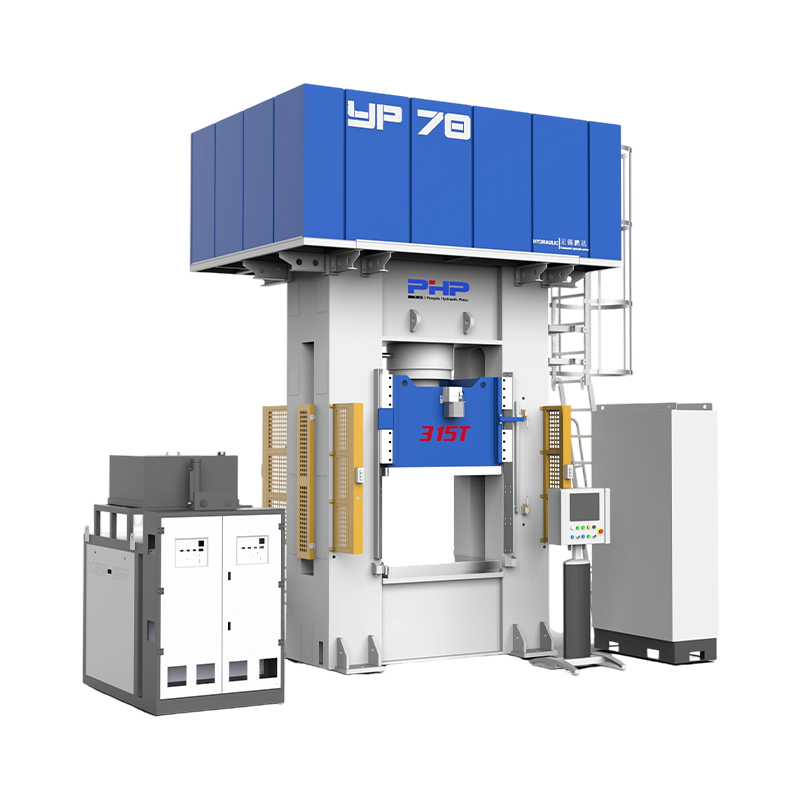
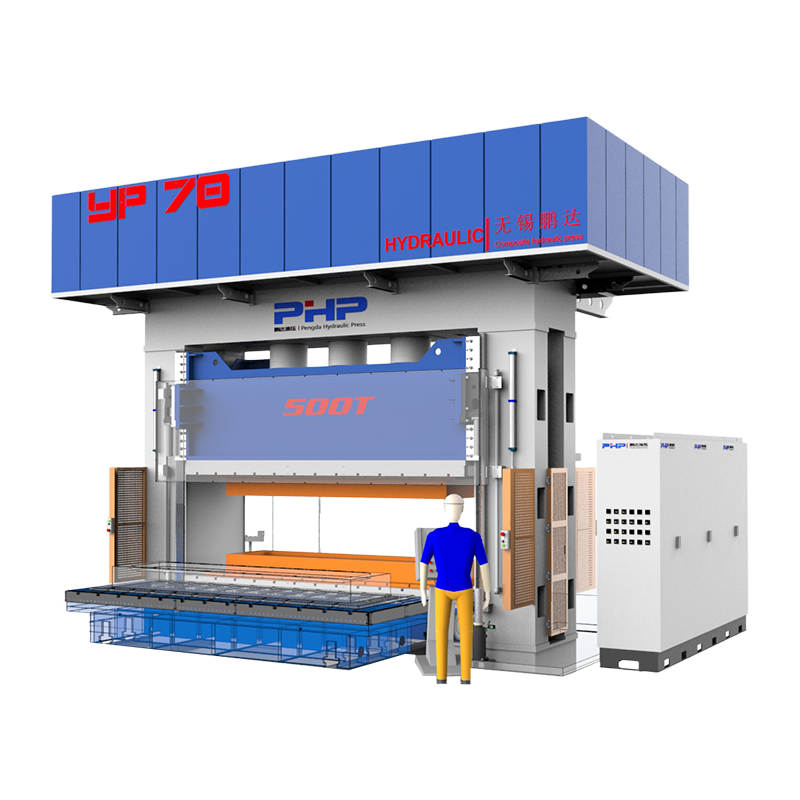
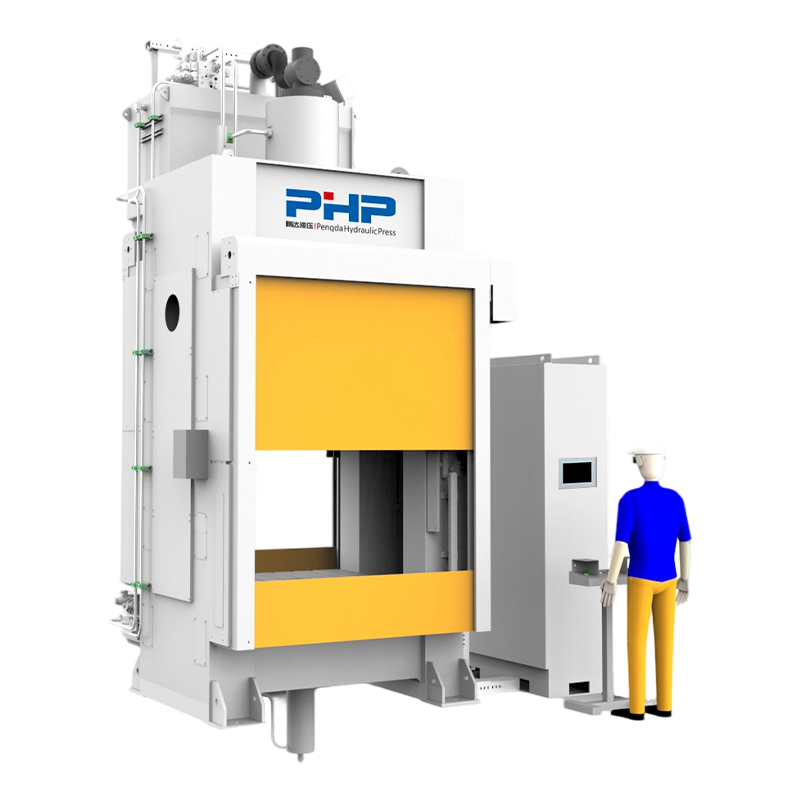
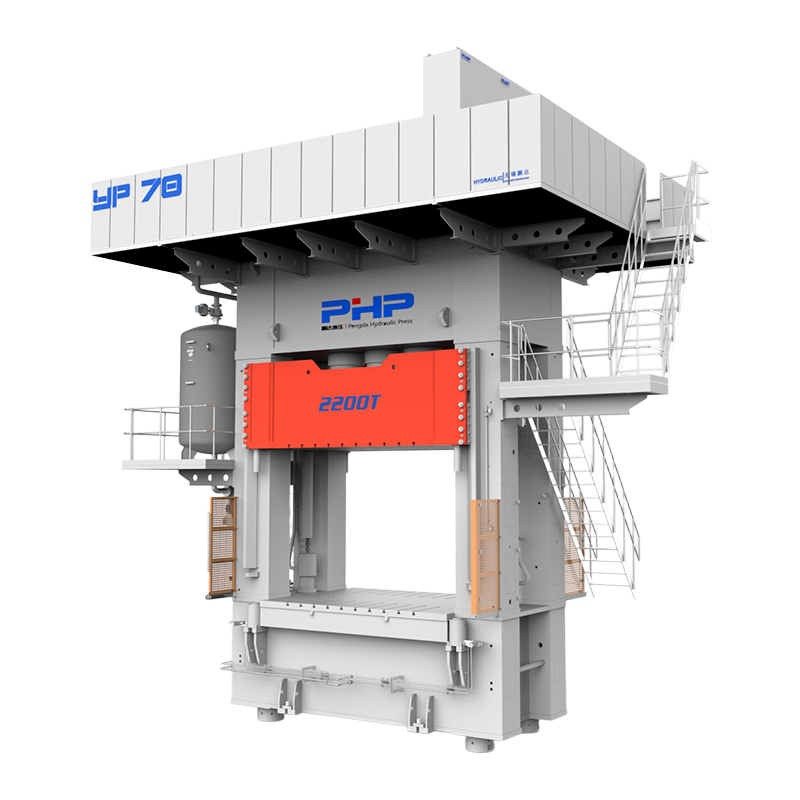
un prensa de recorte automático es más que una máquina utilizada para eliminar el exceso de material de un componente terminado. En la producción de interiores de automóviles modernos, una prensa hidráulica de ajuste automático servo puede admitir múltiples operaciones, como conformado, laminado, compuesto, punzonado, calentamiento y recorte dentro de un proceso de fabricación integrado.
Para los fabricantes de equipos originales de automóviles, los proveedores de nivel 1 y los fabricantes de componentes interiores, la selección de prensas tiene un impacto directo en la calidad de las piezas, el tiempo de ciclo, la flexibilidad de las herramientas, los requisitos de mano de obra y los costos operativos a largo plazo. Por lo tanto, elegir la máquina correcta requiere una evaluación completa del componente y del proceso de fabricación.
¿Qué es una prensa de recorte automático y qué piezas de automóvil puede producir?
un automotive auto trim press uses controlled hydraulic force to form and finish interior components. Depending on the tooling and production process, a single press can perform several stages during one cycle.
Por ejemplo, el revestimiento del techo de un automóvil puede requerir calentamiento del material, posicionamiento, cierre rápido del molde, presión de formación controlada, tiempo de permanencia, recorte o punzonado y retorno automático del carro antes de la descarga.
Cabezas de cartel automotrices
Las piezas interiores de gran superficie pueden requerir calentamiento, conformado, laminación y recorte con una distribución uniforme de la presión en una amplia mesa de trabajo.
Paneles de puerta
Los paneles termoplásticos o reforzados con fibra pueden requerir posiciones controladas de formado, punzonado y corte repetibles.
Alfombras
Las estructuras de PET, fieltro y no tejidos suelen requerir una apertura adecuada del molde, un calentamiento controlado y ciclos de formación eficientes.
Respaldos de los asientos
Los componentes compuestos del respaldo del asiento se benefician de una presión de formación estable, un tiempo de permanencia repetible y un posicionamiento consistente del molde.
Componentes del maletero
Las cubiertas de ruedas de repuesto, los pisos del maletero y las piezas relacionadas pueden combinar el conformado por compresión con punzonado y recorte de bordes.
Piezas de aislamiento acústico
Las estructuras de fieltro, espuma y fibra a menudo requieren una platina grande, una repetibilidad confiable y un corte o punzonado eficiente.
| Parte típica | Estructura de material común | Proceso típico | Requisito importante de prensa |
| Cabeza de cartel | Sustrato de tela, espuma y composite. | Calentar, formar, laminar, recortar. | Mesa grande, presión uniforme, control de temperatura. |
| Panel de puerta | Compuesto termoplástico/fibra | Conformado, punzonado, recortado | Control repetible de presión y posición. |
| Alfombra automotriz | PET, fieltro o no tejido | Calentamiento, conformado, corte de bordes. | Altura de apertura y tiempo de ciclo eficiente |
| respaldo del asiento | Compuesto de fibra natural/termoplástico | Conformación por compresión, recorte | Distribución de fuerza estable |
| Funda maletero/rueda de repuesto | Termoplástico reforzado con fibra | Compresión, punzonado, recorte. | Tonelaje, tamaño del molde y altura de apertura. |
| Almohadilla de aislamiento acústico | Compuesto de fieltro, espuma o fibra | Compresión, punzonado, corte. | Amplia área de trabajo y repetibilidad |
Especificaciones clave de la prensa de recorte automático: tonelaje, tamaño de la plataforma, carrera y tiempo de ciclo
Dos prensas con el mismo tonelaje nominal pueden funcionar de manera muy diferente en una aplicación de acabado automotriz. Se debe comparar el entorno de trabajo completo, el perfil de velocidad y la arquitectura de control.
Especificaciones clave de un vistazo
Define la fuerza de conformado, compresión, punzonado y recorte disponible.
Debe acomodar toda la huella del molde, las abrazaderas y el espacio libre de servicio.
Determina el espacio vertical para herramientas, carga de material y extracción de piezas.
Define el movimiento de herramientas disponible y contribuye directamente al diseño del ciclo.
Las velocidades rápidas de aproximación, prensado y retorno deben evaluarse por separado.
Importante cuando la temperatura de formación afecta el flujo del material, la unión o la calidad de la superficie.
Nota de ingeniería: la velocidad del ciclo es más de un número
Una especificación útil de la prensa de recorte automático debe distinguir entre velocidad de aproximación rápida, velocidad de prensado controlada, tiempo de permanencia y velocidad de retorno .
Una velocidad de reducción muy alta proporciona pocos beneficios de producción si el proceso en sí requiere una etapa prolongada de calentamiento o mantenimiento de presión. Se debe evaluar todo el ciclo.
Prensa de recorte automática hidráulica convencional frente a servohidráulica
“Servo” e “hidráulico” no deben tratarse como tecnologías completamente separadas. Una prensa servohidráulica todavía produce fuerza hidráulicamente, pero utiliza un sistema de accionamiento servocontrolado para regular la salida hidráulica más estrechamente según la demanda del proceso.
| Factor de comparación | Hidráulica Convencional | Servohidráulico |
| Programación de velocidad | Adecuado para ciclos de prensa estándar. | Control multietapa más flexible |
| Ajuste de presión | Adecuado para aplicaciones convencionales | Control más flexible basado en recetas |
| Operación de carga parcial | Depende en gran medida del diseño del sistema hidráulico. | La producción puede seguir más de cerca la demanda del proceso. |
| Flexibilidad de recetas | moderado | Alto |
| Idoneidad de la automatización | Se puede integrar | Muy adecuado para líneas automatizadas programables |
| Complejidad del sistema de control | Generalmente más bajo | Generalmente más alto |
Cómo seleccionar la prensa de recorte automático adecuada para su pieza
El dimensionamiento de la prensa debe comenzar con el componente y las herramientas terminados. Luego, la máquina debe configurarse al revés de los requisitos reales del proceso.
Definir la pieza
Confirma el Dimensiones terminadas, estructura del material, espesor, número de capas, temperatura de formación y volumen de producción. .
Definir el molde
Proporcione las dimensiones, la altura y el peso del molde junto con las disposiciones de sujeción, las conexiones de calefacción, los sensores y la autorización de mantenimiento.
Estimar la fuerza de conformado y recorte
Evalúe el área de formación proyectada, la presión específica requerida, el perímetro de corte, la estructura del material, la geometría de la hoja y el espacio libre de corte.
Calcule el tiempo de ciclo requerido
Incluya carga, aproximación rápida, presión, permanencia, punzonado o recorte, movimiento de retorno y descarga en lugar de mirar solo la velocidad de deslizamiento.
Definir los requisitos de automatización
Confirme el manejo manual o robótico, la autorización EOAT, los sensores, la estrategia de cambio de molde y la comunicación con el PLC de la línea de producción.
Nota de ingeniería: cálculo preliminar de tonelaje
Para el conformado por compresión básica, la fuerza preliminar se puede estimar a partir de área de formación proyectada × presión específica requerida .
Este cálculo no debe usarse solo para el tamaño final de la máquina porque la fuerza de corte también se ve afectada por la construcción del material, la longitud total de corte, la geometría de la herramienta y la holgura de corte.
Ejemplo: Por qué es importante el tiempo del ciclo
Considere una línea de producción que opera en un turno de ocho horas durante 250 días hábiles al año. Un ciclo teórico de 60 segundos permite 480 ciclos por turno, mientras que un ciclo de 45 segundos permite 640.
Con una utilización efectiva de la producción supuesta del 75%, la diferencia puede representar aproximadamente 30.000 ciclos adicionales por año .
¿Qué información debe enviar al fabricante de la prensa?
Integración de automatización, instalación y seguridad de máquinas en EE. UU.
un auto trim press is increasingly installed as one station within a larger manufacturing cell. The press may interact with material-heating equipment, robots, transfer systems, conveyors, tooling stations and upstream or downstream controls.
Integración de robots y líneas de producción
Antes de comprar una prensa, el equipo del proyecto debe definir claramente las responsabilidades de interfaz entre la Constructor de prensas, proveedor de herramientas, integrador de robots y equipo de controles de planta. .
Dependiendo de la plataforma de automatización del cliente, la comunicación industrial se puede diseñar en torno a protocolos como PROFINET, EtherNet/IP u otras interfaces específicas de la instalación . La arquitectura de control exacta debe confirmarse durante la ingeniería del proyecto.
Preparación de fábrica antes de la entrega
Consideraciones de seguridad en plantas de EE. UU.
Para una prensa instalada en los Estados Unidos, la protección de la máquina y el control de energía peligrosa deben abordarse durante el diseño de la máquina y de la celda de producción en lugar de agregarse solo después de la instalación.
Las consideraciones relevantes pueden incluir los requisitos de protección de máquinas de OSHA, los procedimientos de bloqueo/etiquetado, la guía de seguridad de maquinaria ANSI B11 aplicable y los requisitos eléctricos de NFPA 79 para maquinaria industrial.
Lista de verificación típica de revisión de seguridad de la prensa
Mantenimiento y costo total de propiedad
El precio de compra de una prensa de recorte de automóviles representa sólo una parte del coste de su vida útil. Para la producción automotriz de gran volumen, el uso de energía, los requisitos de mano de obra, el mantenimiento de herramientas, la disponibilidad de repuestos y el tiempo de inactividad pueden tener un impacto mayor a largo plazo.
No compare el precio de compra solo
Una comparación útil del TCO debería considerar:
- Inversión en máquinas y herramientas
- Automatización e integración de robots.
- Consumo de energía
- Operadores requeridos por turno
- Tiempo de cambio y configuración de herramienta.
- Mantenimiento preventivo
- Disponibilidad de repuestos
- Costo del tiempo de inactividad no planificado
| Artículo de costo total de propiedad | Qué deben evaluar los compradores |
| Inversión en prensa | Tonelaje, mesa de trabajo, servosistema, calefacción y controles. |
| Herramientas | Molde de conformado, troquelado, accesorios y equipos de cambio de molde. |
| Automatización | Robot, EOAT, transportadores, sistemas de transferencia y celda de seguridad |
| Energía | Demanda hidráulica, carga de calefacción, ciclo de trabajo y funcionamiento en ralentí. |
| mano de obra | Operadores por turno y requisitos de manipulación manual. |
| Mantenimiento | Aceite, filtros, sellos, sensores, válvulas y servicio programado |
| Tiempo de inactividad | Diagnóstico, repuestos, soporte de servicio y tiempo de reparación. |
Programa de mantenimiento preventivo recomendado
Verifique ruidos anormales, fugas hidráulicas, alarmas de la máquina, protecciones y daños evidentes.
Inspeccionar conexiones hidráulicas, sensores, alineación de herramientas y puntos de lubricación.
Revisar filtros, estado de fluidos, conexiones eléctricas, circuitos de calefacción e historial de alarmas.
Inspeccione cilindros, sellos, sensores de presión y funciones de seguridad, y mantenga copias de seguridad de PLC/HMI.
Categorías de repuestos recomendadas
Un plan práctico de repuestos puede reducir significativamente el tiempo de inactividad, particularmente en plantas de producción que operan en múltiples turnos o están ubicadas lejos del centro de servicio del fabricante del equipo.
Cómo elegir el fabricante adecuado de prensas de recorte automático
La prensa de recorte automático adecuada no debe seleccionarse únicamente de una lista de equipos estándar. La fabricación de interiores de automóviles a menudo requiere una estrecha coordinación entre los Diseño de piezas, materiales, moldes, procesos de calentamiento, herramientas de acabado y sistemas de automatización. .
Por lo tanto, un proveedor de prensas capacitado debería poder analizar el proceso completo en lugar de simplemente recomendar una máquina más grande cada vez que se solicita más capacidad de producción.
Equipo inteligente Co., Ltd. de Wuxi PengdaHZ desarrolla soluciones de prensas hidráulicas servoauto trim para la fabricación de interiores de automóviles. Las aplicaciones pueden incluir revestimientos de techos de automóviles, alfombras, respaldos de asientos, componentes de baúles, componentes de cubiertas de ruedas y productos de acabado relacionados.
Dependiendo del proyecto, la prensa puede diseñarse teniendo en cuenta los requisitos de formado y recorte, calentamiento del molde, control servohidráulico e integración con equipos de producción automatizados.
¿Necesita una prensa de recorte automático para su pieza nueva?
Envía a PengdaHZ tu dibujo de la pieza, especificación del material, dimensiones del molde, proceso requerido y tiempo de ciclo objetivo .
Nuestro equipo de ingeniería puede evaluar la aplicación y recomendar una configuración de prensa hidráulica de recorte automático basada en sus requisitos de producción reales.
Dibujo 2D/3D y dimensiones acabadas.
Material, calentamiento, conformado y recorte.
Tiempo de ciclo, turnos y requisitos de automatización.
Preguntas frecuentes sobre las prensas de recorte automático
Comience con el área de conformado proyectada de la pieza, la estructura del material, la presión de conformado requerida y los requisitos de recorte. La mesa de trabajo debe entonces determinarse a partir de la huella completa del molde y no solo del componente terminado.
Ambos sistemas utilizan fuerza hidráulica. Un sistema servohidráulico utiliza salida hidráulica servocontrolada para proporcionar una programación de presión y velocidad más flexible durante las diferentes etapas del ciclo de producción.
Sí. La carga y descarga del robot se puede integrar cuando la prensa proporciona las interfaces de control, las señales de seguridad y la autorización física necesarias. La carga útil del robot, el alcance, el diseño del EOAT y el tiempo de ciclo requerido deben evaluarse juntos.
Los requisitos varían según el tamaño y la configuración de la máquina. Los compradores deben confirmar los requisitos de energía eléctrica, sistema hidráulico y cualquier requisito de aire comprimido para herramientas, pinzas o sistemas auxiliares antes de la instalación.
Se deben revisar la protección de las máquinas, el control de energía peligrosa, la seguridad eléctrica y la evaluación de riesgos. Dependiendo de la instalación, los requisitos de OSHA, la guía de seguridad de maquinaria ANSI B11 aplicable y NFPA 79 pueden ser relevantes para la máquina y la celda de producción automatizada.
Proporcione el dibujo de la pieza, el tipo y espesor del material, las dimensiones del acabado, las dimensiones y el peso del molde, los procesos de conformado y recorte requeridos, el tiempo de ciclo objetivo y el método de automatización planificado. Estos detalles permiten al fabricante recomendar una configuración de máquina más precisa.