 English
 中文简体
 Español
 Português
 Deutsch
 русский
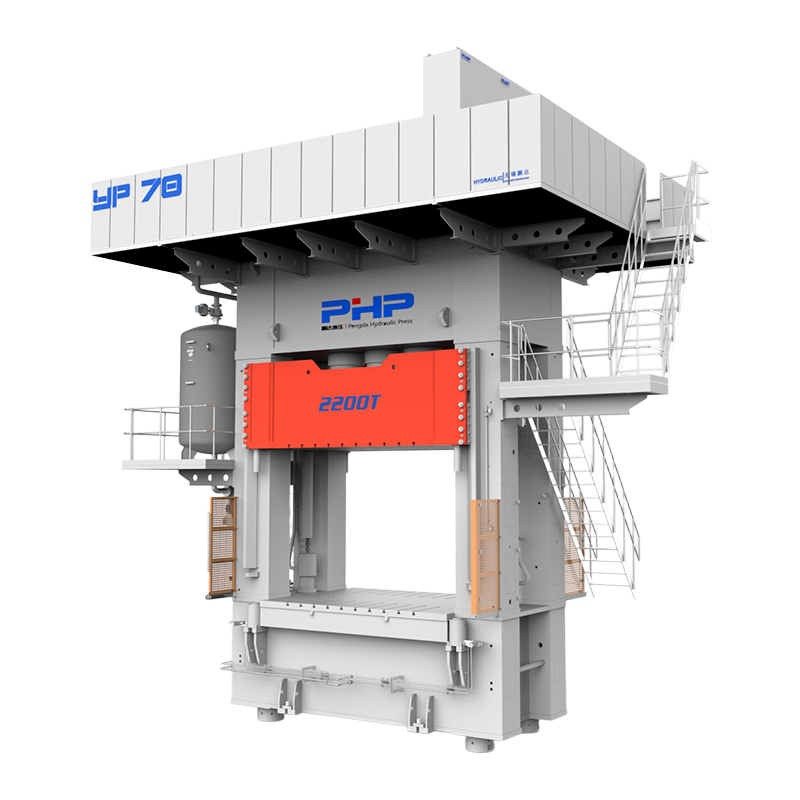
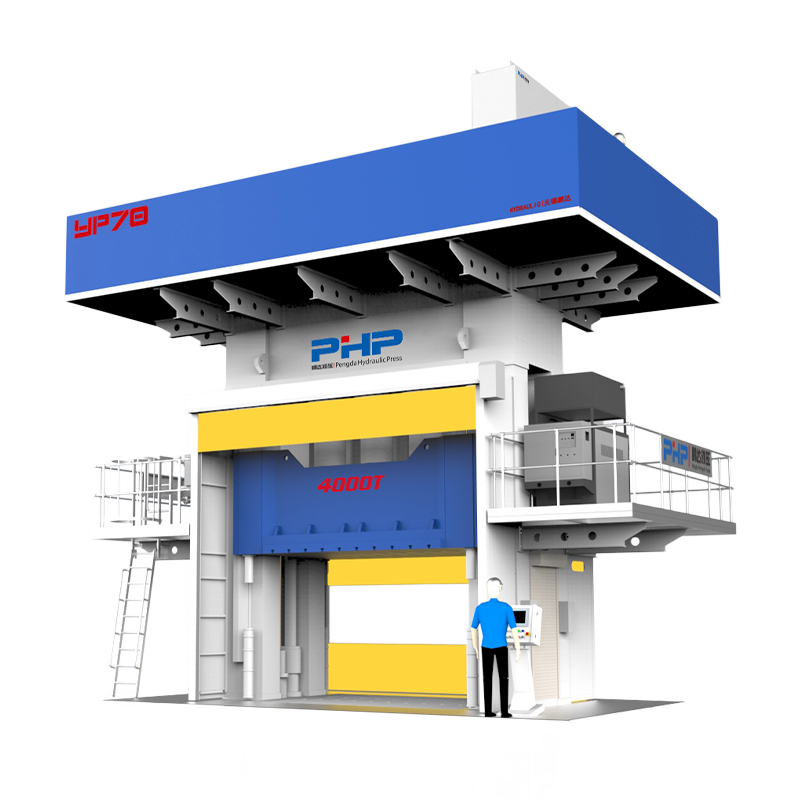
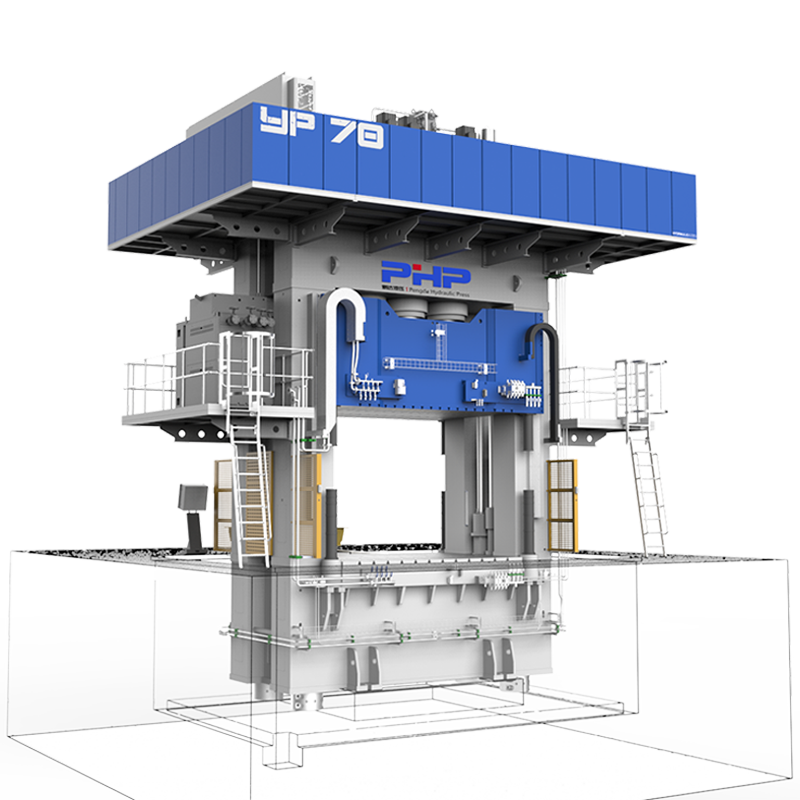
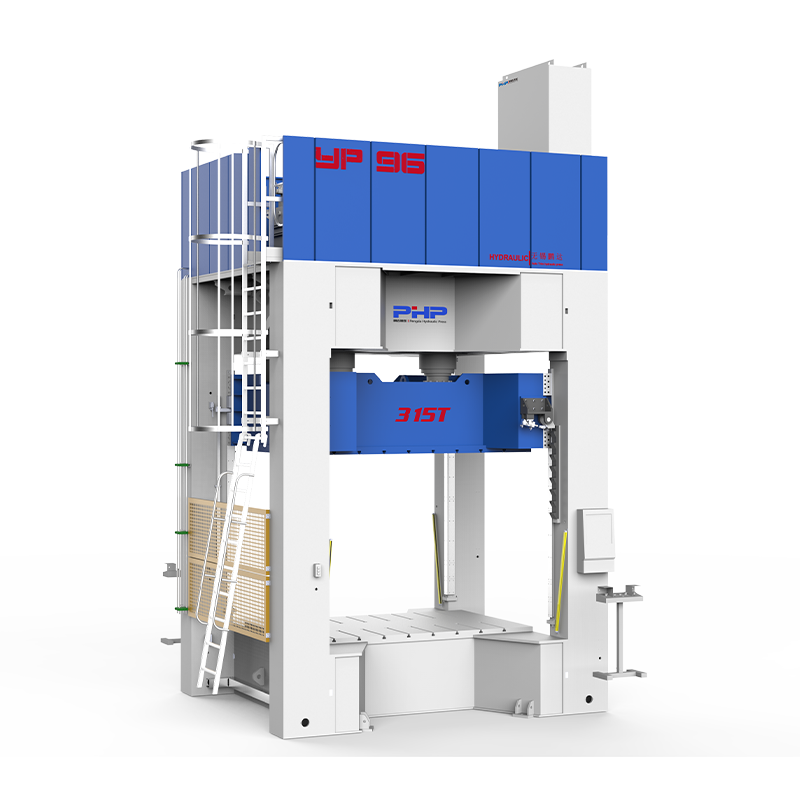
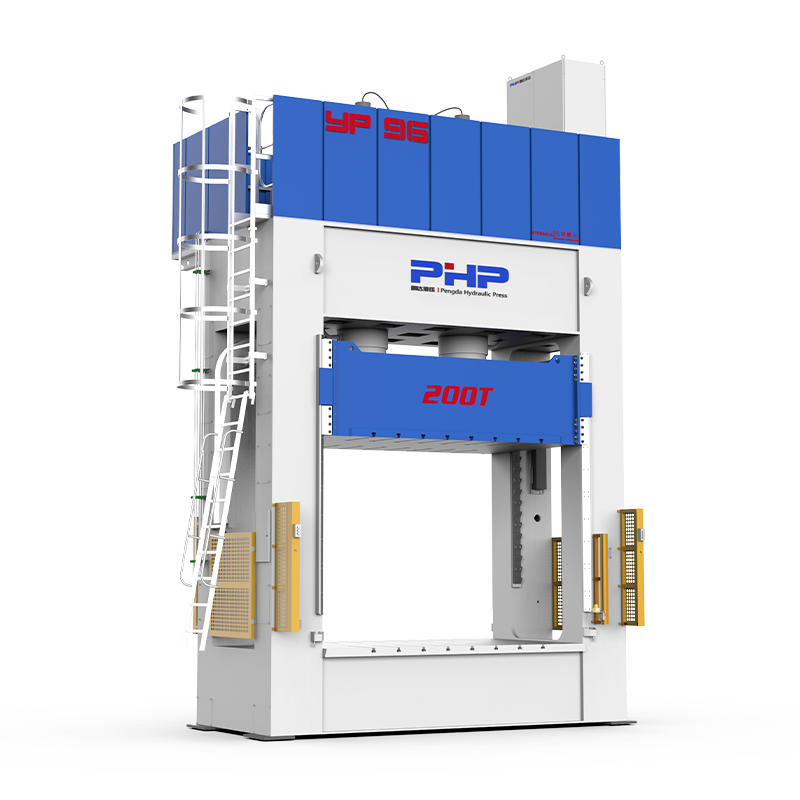
El recorte CNC generalmente se adapta mejor a geometrías complejas, volúmenes de producción más bajos, prototipos y piezas SMC que aún pueden requerir cambios de ingeniería. Una prensa de recorte dedicada se vuelve cada vez más atractiva cuando el diseño del componente es estable, los volúmenes de producción son altos y se requiere un tiempo de ejecución corto.
Sin embargo, para muchos componentes SMC de automóviles y camiones, la solución más económica no es necesariamente un proceso u otro. Una celda de producción híbrida puede utilizar una prensa de recorte para eliminar perímetros y aberturas a alta velocidad y, al mismo tiempo, conservar el mecanizado CNC para orificios críticos o características complejas.
Las piezas de SMC frecuentemente salen del proceso de moldeo por compresión con rebabas o con características que aún requieren agujeros, ventanas, acabado de bordes o corrección dimensional. Por lo tanto, la elección del proceso de recorte secundario afecta no solo la calidad del borde sino también la inversión en herramientas, los requisitos de mano de obra, la capacidad de producción, la automatización y el costo total por componente terminado.
Esta guía de Equipo inteligente Co., Ltd. de Wuxi PengdaHZ compara las prensas de corte y corte CNC desde una perspectiva de ingeniería y producción.
Contenido
- 1 1. Recorte CNC versus prensa de recorte: cómo funcionan los dos procesos
- 2 2. Precisión, tolerancias y requisitos de herramientas
- 3 3. Tiempo de ciclo, rendimiento y retorno de la inversión
- 4 4. Consideraciones de seguridad, mantenimiento y automatización
- 5 5. Cuando tiene sentido una estrategia de prensa de recorte CNC híbrida
- 6 6. Cómo elegir entre recorte CNC y prensa de recorte
- 7 Preguntas frecuentes: recorte CNC frente a prensa de recorte para piezas SMC
- 8 Discuta sus requisitos de recorte de SMC con PengdaHZ
1. Recorte CNC versus prensa de recorte: cómo funcionan los dos procesos
En el recorte CNC, un componente SMC moldeado se coloca en un dispositivo dedicado mientras una fresadora, husillo o sistema de corte robótico sigue una ruta programada. La misma estación puede recortar el perfil exterior, mecanizar ranuras, realizar agujeros y retirar material local de zonas difíciles.
La principal ventaja es la flexibilidad. Si la geometría del borde cambia, los fabricantes a menudo pueden modificar el programa CNC y, cuando sea necesario, el dispositivo en lugar de construir un troquel de corte completamente nuevo. Esto hace que el CNC sea particularmente útil durante la producción de prototipos, el lanzamiento de productos, la fabricación de volumen bajo y medio y la producción de múltiples modelos.
Sin embargo, el mecanizado SMC presenta desafíos específicos. Debido a que el material curado normalmente contiene fibras de refuerzo, el cortador trabaja a través de una matriz polimérica y un refuerzo abrasivo. A medida que el estado de la herramienta se deteriora, los fabricantes pueden observar fibras expuestas, pelusas, desprendimientos de fibras, bordes astillados, daños locales en la matriz o fuerzas de corte crecientes.
Una prensa de recorte adopta un enfoque diferente. El componente moldeado está ubicado dentro de herramientas de recorte dedicadas y la prensa aplica la fuerza necesaria para eliminar rebabas, cortar el perímetro o perforar aberturas. A menudo se pueden procesar varias características durante un solo ciclo de prensa.
| Factor de proceso | Recorte CNC | Prensa de recorte |
| Flexibilidad de producción | Alto | Baje una vez que se complete el dado. |
| Cambios de ingeniería | Generalmente es más fácil de acomodar | Puede requerir modificación del troquel |
| Contornos 3D complejos | Muy adecuado para CNC robótico o multieje | Posible, pero las herramientas se vuelven más complejas |
| tiempo de ciclo | Depende del recorrido de corte total | Potencialmente muy corto para una geometría estable. |
| Herramientas dedicadas iniciales | Generalmente más bajo | Generalmente más alto |
| Alto-volume unit cost | Puede estar limitado por el tiempo de mecanizado. | Puede reducirse una vez que se amortizan las herramientas |
Para paneles exteriores de carrocería, componentes de camiones, cubiertas estructurales, carcasas relacionadas con baterías y otros componentes grandes de SMC, también se debe considerar la geometría. Un borde delgado sin soporte puede vibrar durante el mecanizado CNC, mientras que una pieza con un soporte inadecuado puede agrietarse o romperse durante el recorte con prensa.
2. Precisión, tolerancias y requisitos de herramientas
Es tentador decir que el CNC es la opción de “alta precisión” y una prensa de corte es la opción de “alta velocidad”, pero la producción real es más complicada.
La precisión del CNC depende de toda la cadena del proceso: la variación dimensional de la pieza moldeada, la deformación, la selección de datos, la rigidez del accesorio, la condición del husillo, la deflexión del cortador, los parámetros de corte y el desgaste de la herramienta influyen en la dimensión del acabado.
Un fabricante puede, por ejemplo, especificar una tolerancia posicional más estricta para los orificios de montaje que para un perímetro exterior no funcional. En esa situación, se puede conservar el CNC para las funciones de montaje incluso si el perímetro principal se procesa con una prensa de recorte.
Importante: La precisión del posicionamiento de la máquina no debe confundirse con la tolerancia de la pieza SMC terminada. La máquina CNC puede posicionarse con mucha más precisión que la que el propio componente moldeado puede ubicar repetidamente en el dispositivo.
Las herramientas de corte para SMC deben seleccionarse según el tipo de refuerzo, el contenido de fibra de vidrio, el espesor de la pared, la calidad requerida del borde y la cantidad de producción. Las herramientas de carburo son comunes para el mecanizado de compuestos, mientras que las soluciones recubiertas o basadas en diamante se pueden evaluar cuando el desgaste abrasivo se convierte en un factor importante de costos.
En lugar de especificar que una cortadora siempre debe reemplazarse después de un número fijo de componentes, una estrategia de producción más confiable es monitorear:
- calidad de los bordes acabados;
- deriva dimensional;
- carga del husillo;
- fuerzas de corte;
- vibración de herramientas;
- distancia de corte acumulada.
Cómo estimar la fuerza de la prensa de recorte
No se debe seleccionar una prensa de recorte simplemente según el área proyectada del componente SMC. El perímetro de corte, el espesor de la pared, el comportamiento del material, la cantidad de agujeros, la disposición de la matriz y si las características se recortan simultáneamente afectan la carga requerida.
Fuerza de corte conceptual ≈ Perímetro de corte efectivo × Espesor del material × Resistencia al corte efectiva × Factor de seguridad del procesoLa selección de la prensa debe considerar además las dimensiones de la matriz, la luz natural, la carrera, el tamaño del soporte, la carga descentrada, la velocidad de aproximación, la velocidad de retorno, el espacio de automatización y el ritmo de producción requerido.
Por lo tanto, al solicitar el equipo, el fabricante debe proporcionar el grado de SMC, el dibujo de la pieza o el modelo 3D, el espesor, el perímetro completo del revestimiento, las dimensiones de los orificios y las aberturas, la tolerancia objetivo, la cantidad anual y el tiempo de ciclo objetivo.
3. Tiempo de ciclo, rendimiento y retorno de la inversión
La mayor ventaja económica del CNC suele ser su compromiso relativamente bajo con herramientas dedicadas. La mayor ventaja económica del recorte en prensa es la capacidad de procesar geometría estable rápidamente una vez que se ha desarrollado el troquel.
Considere dos componentes hipotéticos del SMC. La Parte A se produce a razón de 4.000 unidades por año y sufre cambios de diseño cada pocos meses. La Parte B es un panel de automóvil producido a razón de 100.000 unidades por año con un diseño estable y una secuencia de línea estricta.
Aunque técnicamente ambos componentes pueden procesarse con cualquiera de los métodos, sus requisitos económicos son muy diferentes.
| Condición de producción | Por lo general, vale la pena evaluar el proceso primero |
| Piezas prototipo | CNC |
| Revisiones frecuentes de CAD | CNC |
| Varias variantes en una línea | CNC |
| Contorno multieje complejo | Recorte CNC / robótico |
| Producción en masa estable | Prensa de recorte |
| tiempo takt muy corto | Prensa de recorte |
| Alto volume with several critical machined features | Prensa híbrida CNC |
Calcule el volumen de equilibrio en lugar de adivinar
No existe una cantidad anual universal a la que cada fabricante deba cambiar de CNC a una prensa de recorte. La decisión debe calcularse de acuerdo con el componente real.
Cantidad de equilibrio = Inversión adicional en herramientas de recorte ÷ (Costo CNC por pieza − Costo de recorte de prensa por pieza)Ejemplo únicamente ilustrativo:
Una empresa estima que las herramientas de corte dedicadas requieren una inversión inicial de 70 000 dólares más que su accesorio CNC. Su costo calculado de recorte CNC es de 6,00 dólares EE.UU. por componente, mientras que el recorte de prensa automatizado se estima en 2,50 dólares EE.UU. por componente.
Ahorro por pieza = US$3,50
Cantidad de equilibrio simple = US$70.000 ÷ US$3,50 = 20.000 componentes .
Esto no significa que 20.000 piezas sean una regla de la industria. Cambie el costo de las herramientas, la tasa de mano de obra, el consumo de cortadores, la utilización de la máquina, la tasa de desechos, la vida útil del producto o el requisito de secuencia y el resultado cambiará inmediatamente.
Un cálculo adecuado del retorno de la inversión debe incluir la depreciación del equipo, accesorios o matrices, mano de obra directa, consumibles, extracción de polvo, inspección, desechos, mantenimiento, tiempo de inactividad, automatización y la cantidad esperada de años que el componente permanecerá en producción.
4. Consideraciones de seguridad, mantenimiento y automatización
Las células de producción CNC y de prensa de recorte pueden funcionar con carga y descarga robótica, pero sus diseños de células son diferentes.
Una celda de corte CNC puede incluir un robot de seis ejes o un centro de mecanizado de múltiples ejes, identificación de accesorios, posicionamiento asistido por láser o visión, cambio automático de herramientas, monitoreo de carga del husillo, detección de rotura de herramientas, protección cerrada y un sistema de extracción de polvo.
La gestión del polvo merece especial atención al mecanizar SMC reforzado con fibra de vidrio. Una celda cerrada y un sistema de extracción adecuado pueden ayudar a controlar los desechos de mecanizado en el aire y al mismo tiempo reducir la contaminación de guías, accesorios, sensores y otros equipos de producción.
Una celda de prensa de recorte puede incluir:
- traslado robótico desde la estación de moldeo;
- estación de orientación o enfriamiento de piezas;
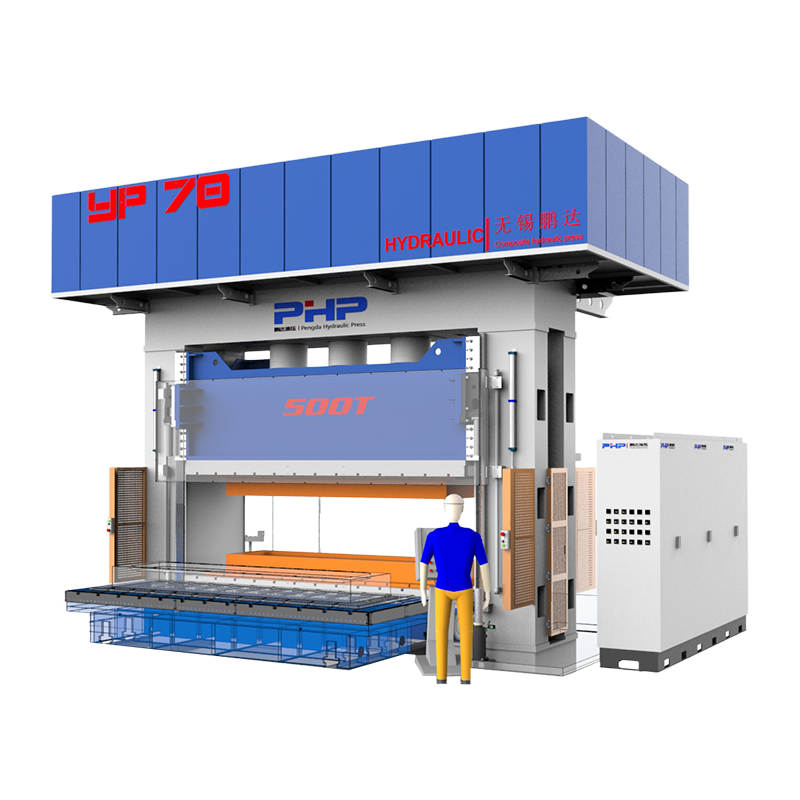
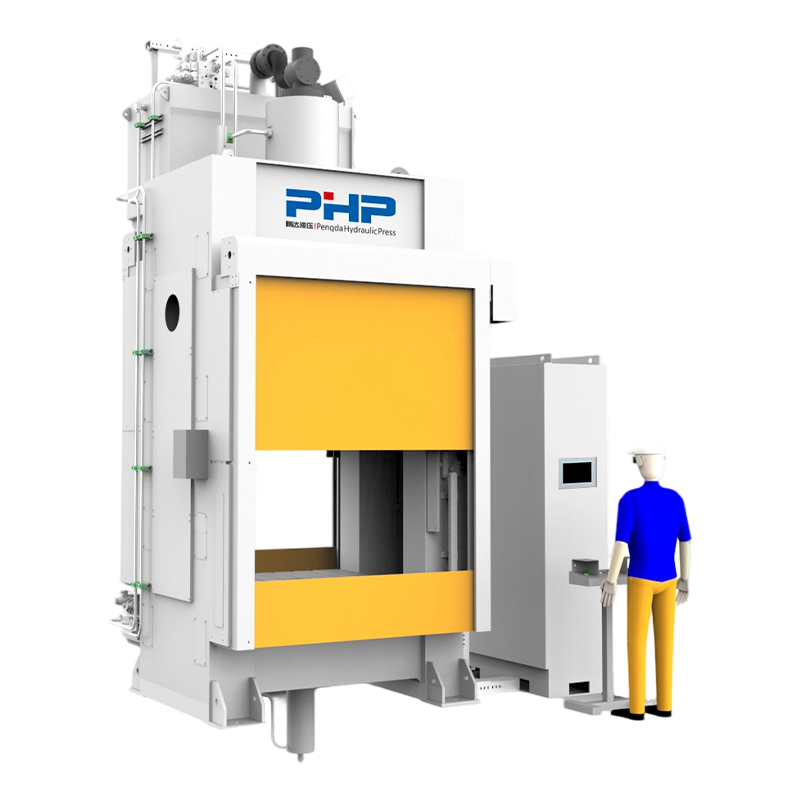
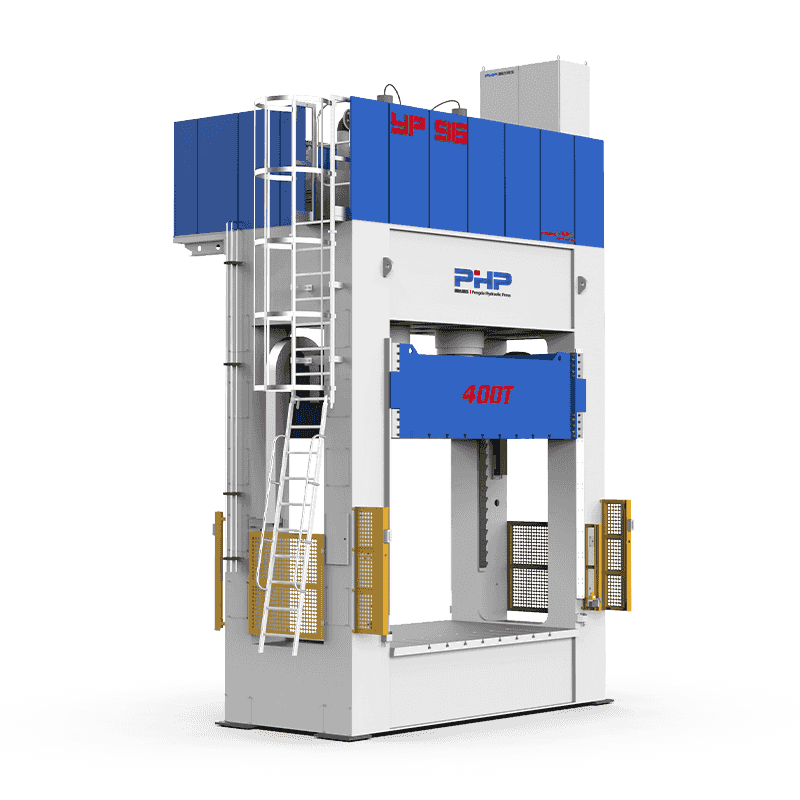
- troqueladora y prensa hidráulica;
- separación de chatarra;
- inspección de piezas terminadas;
- Rechazo automático de componentes no conformes.
El mantenimiento también afecta el rendimiento real. Los sistemas CNC requieren inspección de la cortadora, mantenimiento del husillo, verificación de accesorios, mantenimiento del sistema de extracción y monitoreo de las superficies de ubicación. Las prensas de recorte requieren inspección de bordes cortantes, guías, sistemas hidráulicos, sensores, lubricación, alineación de troqueles y sistemas de protección.
Para las instalaciones de EE. UU., la disposición del equipo debe tener en cuenta los requisitos aplicables de protección de máquinas y los procedimientos de control de energía peligrosa. Los procedimientos de bloqueo/etiquetado se vuelven particularmente importantes durante el mantenimiento, cambios de herramientas, servicio de troqueles, resolución de problemas u otros trabajos donde la energía hidráulica, eléctrica, neumática o mecánica almacenada puede representar un peligro.
5. Cuando tiene sentido una estrategia de prensa de recorte CNC híbrida
Los fabricantes no siempre necesitan elegir exclusivamente una tecnología. En muchos programas de SMC, un enfoque híbrido ofrece un mejor equilibrio entre tiempo de ciclo y flexibilidad.
Estrategia 1: Prensa de recorte primero, acabado CNC en segundo lugar
La prensa de recorte elimina el perímetro estable, las aberturas grandes y las rebabas importantes en un ciclo corto. Luego, el CNC mecaniza solo orificios de montaje de precisión, contornos localizados o características que no se pueden incorporar fácilmente al troquel de recorte.
Esto acorta la ocupación de la máquina CNC y al mismo tiempo evita una matriz innecesariamente complicada.
Estrategia 2: CNC durante el lanzamiento, prensa de recorte después de congelar el diseño
Durante la producción del prototipo y del piloto, el CNC se encarga de toda la operación de recorte. El fabricante puede modificar el programa de corte cuando los ingenieros revisan el modelo CAD.
Una vez que el componente pasa la calificación y su geometría se estabiliza, se puede introducir un troquel de recorte dedicado para la producción en masa.
Esta estrategia ayuda a evitar comprometer una inversión sustancial en herramientas mientras un componente aún está cambiando.
Escenario ilustrativo de paneles automotrices
Considere el panel exterior de un camión SMC que requiere recorte perimetral, cuatro aberturas de ventilación grandes y seis orificios de montaje.
Durante la producción piloto, el CNC puede completar todas las funciones porque el volumen anual es bajo y se esperan varias revisiones de los planos. Una vez que aumenta la producción, el perímetro y las aberturas de ventilación se pueden transferir a una prensa de recorte mientras se conserva el CNC para los orificios de montaje.
El resultado no es necesariamente la máquina de menor inversión, sino potencialmente un mejor sistema de producción total: tiempo de mecanizado CNC más corto, mayor capacidad CNC disponible, dimensiones críticas controladas y corte de alto volumen más rápido.
6. Cómo elegir entre recorte CNC y prensa de recorte
Antes de seleccionar equipos, los fabricantes deben responder las siguientes preguntas:
| Factor de decisión | Pregunta de ingeniería |
| Cantidad anual | ¿Cuántas piezas calificadas deben producirse cada año? |
| Vida útil del programa | ¿Cuántos años permanecerá el componente en producción? |
| Madurez del diseño | ¿Está congelada la geometría o aún se esperan revisiones? |
| Geometría de la pieza | ¿La ruta de recorte es plana, curva o completamente tridimensional? |
| Cantidad de funciones | ¿Cuántos agujeros, ranuras, ventanas y recortes se requieren? |
| Tolerancia | ¿Qué dimensiones controlan realmente el montaje o la cualificación? |
| Takt time | ¿Cuántos segundos hay disponibles para recortar? |
| Calidad superficial | ¿El borde cortado será visible, adherido, pintado, sellado u oculto? |
| Variantes | ¿La célula producirá una parte o muchas partes relacionadas? |
| Automatización | ¿La manipulación será manual, semiautomática o totalmente robótica? |
CNC Se considera mejor cuando dominan la flexibilidad, la geometría compleja y los cambios de ingeniería.
Prensa de recorte Se considera mejor cuando la geometría es estable y el tiempo de respuesta corto es fundamental para la producción en masa.
Híbrido Vale la pena evaluarlo cuando se debe combinar un alto volumen de producción con varias características secundarias complejas o de alta precisión.
Preguntas frecuentes: recorte CNC frente a prensa de recorte para piezas SMC
Discuta sus requisitos de recorte de SMC con PengdaHZ
Equipo inteligente Co., Ltd. de Wuxi PengdaHZ proporciona prensas hidráulicas y soluciones de equipos de producción para aplicaciones de fabricación de SMC.
Si está evaluando una prensa de recorte para un componente SMC existente o comparando el recorte de la prensa con el mecanizado CNC, la decisión sobre el equipo debe comenzar con la pieza en lugar de solo con el tonelaje de la prensa.
Para una evaluación de ingeniería inicial, prepare la siguiente información:
- Dibujo 2D o modelo de pieza 3D;
- Especificación de materiales SMC;
- espesor de pared nominal y máximo;
- perímetro, agujeros y aberturas requeridos;
- tolerancias dimensionales críticas;
- cantidad de producción anual;
- tiempo de ciclo objetivo;
- Manipulación manual o robótica planificada.
Con base en estos parámetros, PengdaHZ puede analizar la capacidad adecuada de la prensa, los conceptos de herramientas, la configuración de la celda de producción, los requisitos de automatización y si el equipo de prensa de recorte dedicado puede proporcionar una ventaja económica para su programa de producción de SMC.
Comuníquese con PengdaHZ para solicitar una evaluación preliminar de prensa hidráulica y recorte de SMC para su componente.