 English
 中文简体
 Español
 Português
 Deutsch
 русский
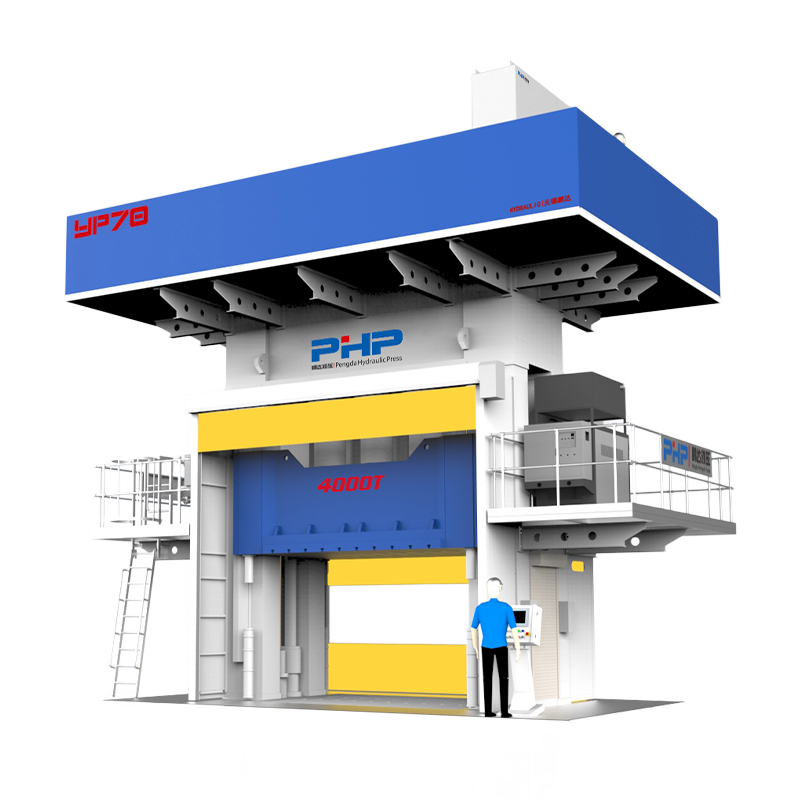
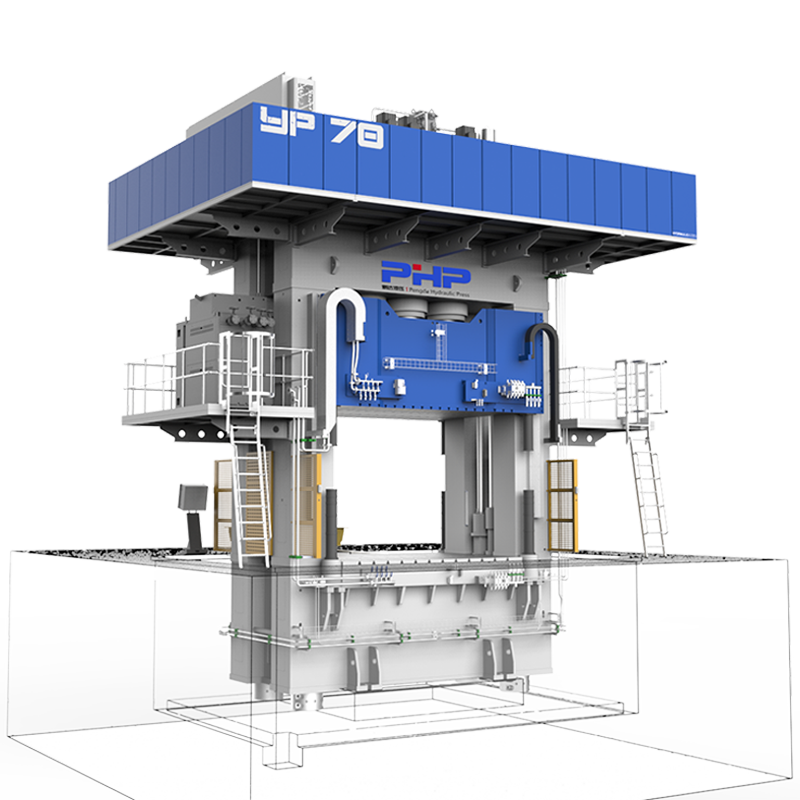
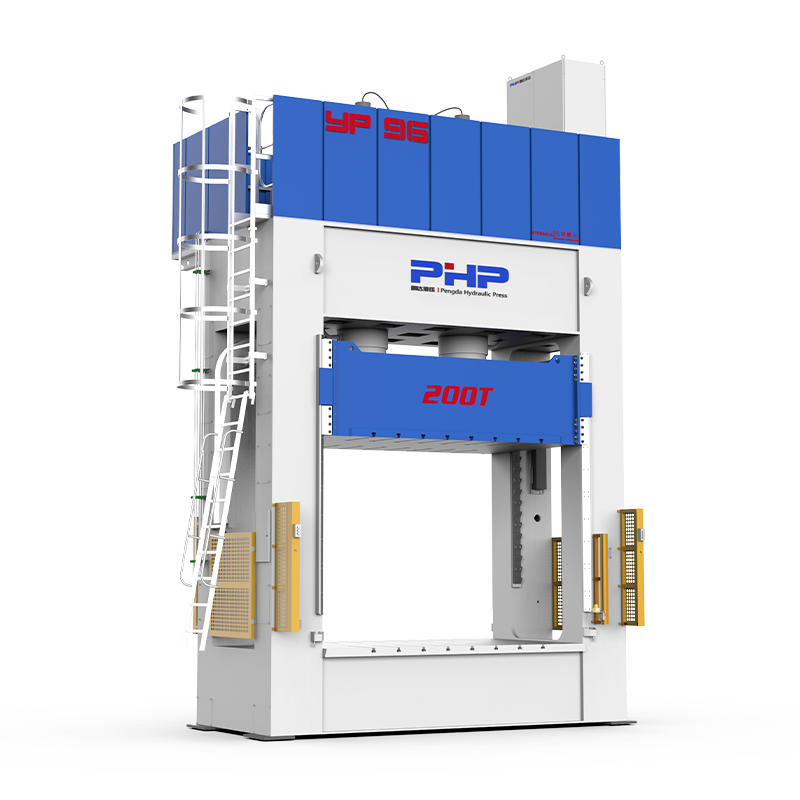

El moldeo por compresión de compuesto de moldeo de láminas (SMC) se usa ampliamente para componentes automotrices, gabinetes eléctricos, cubiertas de baterías, productos de construcción, cubiertas de acceso y otras piezas compuestas de gran volumen.
El proceso puede ofrecer una excelente repetibilidad, pero sólo cuando el material, patrón de carga, molde, temperatura, movimiento de prensa, presión y ciclo de curado trabajan juntos como un sistema controlado.
Cuando aparecen defectos, cambiar la presión de moldeo por sí solo rara vez es la respuesta correcta. Una ampolla puede originarse por gas atrapado, humedad, mala ventilación o curado insuficiente. Un disparo corto puede deberse a la carga de SMC, la temperatura del molde, el perfil de cierre o el desarrollo de presión. La deformación puede deberse a la orientación de las fibras, al calentamiento desigual, a la expulsión prematura o al flujo asimétrico del material.
Identificar → Medir → Aislar la causa → Cambiar una variable → Validar → Estandarizar
Contenido
- 1 1. defectoos comunes de moldeado de SMC y cómo identificarlos
- 2 2. Flujo de trabajo de solución de problemas paso a paso para defectos de SMC
- 2.1 Confirmar y clasificar el defecto
- 2.2 Verifique la distribución de temperatura del molde
- 2.3 Verifique el peso de la carga y el patrón de carga
- 2.4 Verificar la condición del material
- 2.5 Revise la curva de prensa real
- 2.6 Inspeccionar el estado de la herramienta y la ventilación
- 2.7 Realizar pruebas controladas
- 3 3. Configuración de prensa, parámetros de proceso y gestión de curado
- 4 4. Herramientas, ventilación, uniformidad de temperatura y mantenimiento del molde
- 5 5. Matriz de resolución de problemas de defectos del SMC
- 6 6. Inspección, SPC y Prevención de Defectos
- 7 7. ¿Debería repararse o eliminarse un defecto de SMC?
- 8 Evite defectos de SMC controlando todo el sistema de moldeo
- 9 El control de la prensa de moldeo por compresión SMC también es importante
- 10 Soluciones de prensas de moldeo por compresión SMC de Wuxi PengdaHZ
- 11 Preguntas frecuentes
- 11.1 ¿Cuáles son los defectos de moldeado SMC más comunes?
- 11.2 ¿Qué causa los huecos en el moldeo por compresión SMC?
- 11.3 ¿Por qué las piezas SMC desarrollan ampollas?
- 11.4 ¿Qué causa las marcas de flujo en SMC?
- 11.5 ¿Cómo se pueden prevenir los tiros cortos?
- 11.6 ¿Cómo afecta la presión de moldeo a los defectos de SMC?
- 11.7 ¿Cómo afecta la temperatura del molde a la calidad de las piezas SMC?
- 11.8 ¿Cómo pueden los ajustes de la prensa reducir los defectos de moldeo de SMC?
1. defectoos comunes de moldeado de SMC y cómo identificarlos
Los defectos de SMC generalmente se pueden dividir en defectos superficiales, defectos internos, defectos de llenado y defectos dimensionales . La identificación correcta es el primer paso porque los defectos que parecen similares en la pieza terminada pueden tener causas fundamentales completamente diferentes.
defectoos superficiales
- Marcas de flujo: Patrones de superficie direccionales u ondulados relacionados con el flujo de material.
- Lectura de fibra: El refuerzo se hace visible a través de la superficie moldeada.
- Zonas ricas en resina: Áreas brillantes o irregulares que contienen exceso de resina local.
- Áreas carentes de resina: fibras expuestas o superficies rugosas debido a una cobertura insuficiente de resina.
- Ampollas: áreas elevadas asociadas con gas atrapado, humedad o curado incompleto.
- Poros: Pequeñas cavidades superficiales que pueden volverse más visibles después de pintar o lijar.
defectoos internos y estructurales
- Huecos y porosidad interna.
- Delaminación
- Grietas internas
- Humedad incompleta de la fibra
- Falta de resina localizada
- Contaminación por materiales extraños
Defectos dimensionales
- Deformación
- Torciendo
- Contracción desigual
- Variación de espesor
- Desalineación del ensamblaje
Defectos de llenado
- Plano corto: el material no logra llenar completamente la cavidad.
- Destello: El exceso de material se escapa a través de la línea de separación del molde.
- Relleno incompleto de costillas o protuberancias
- Defectos de encuentro del frente de flujo
Punto específico de SMC: No se debe ignorar la orientación de las fibras durante la inspección visual. A medida que la carga fluye a través de la cavidad del molde, el refuerzo puede girar y alinearse con la dirección del flujo. Por lo tanto, un patrón de superficie visible puede indicar un cambio en el flujo de material local y potencialmente en el comportamiento mecánico local.
| Defect | Apariencia típica | Comprobación rápida | Inspección avanzada |
| Marcas de flujo | Líneas de superficie direccionales u onduladas | Inspección visual | microscopía |
| Ampollas | Burbujas elevadas o hinchazón localizada. | Inspección visual o de grifo | Inspección ultrasónica |
| vacíos | Cavidades internas | Muestra de sección | Ultrasonido o TC |
| Delaminación | Separación de capas | Prueba de toque o seccionamiento | Inspección ultrasónica |
| Deformación | Geometría distorsionada | Accesorio o pinza | CMM o escaneo 3D |
| destello | Exceso de material a lo largo de la línea de separación | Visual o calibrador | Generalmente innecesario |
| Tiro corto | Llenado incompleto de la cavidad | Inspección visual | Generalmente innecesario |
La inspección por TC puede proporcionar información muy detallada sobre defectos internos, pero normalmente es más apropiada para Componentes complejos, de alto valor o de análisis de fallas. que para la inspección rutinaria de producción de gran volumen.
2. Flujo de trabajo de solución de problemas paso a paso para defectos de SMC
Ajustar aleatoriamente varios parámetros de moldeo al mismo tiempo hace que la resolución de problemas sea más lenta. Incluso si el defecto desaparece, es posible que el ingeniero no sepa qué cambio realmente resolvió el problema.
Un enfoque más confiable es establecer una secuencia fija de solución de problemas.
1
Confirmar y clasificar el defecto
Registre la ubicación del defecto, el número de cavidad, el lote de producción, el lote de material, la temperatura del molde, el número de ciclo, el programa de prensa, el operador y el turno.
Primero determine si el problema es cosmético, dimensional, relacionado con el relleno o estructural .
2
Verifique la distribución de temperatura del molde
No confíe únicamente en el valor que muestra el controlador de calefacción. Mida varias ubicaciones reales del molde, incluido el centro, las esquinas, las secciones delgadas, las secciones gruesas y las áreas con defectos recurrentes.
3
Verifique el peso de la carga y el patrón de carga
Verifique el peso de la carga, las dimensiones de la hoja, el número de capas, la orientación del material y la posición de la carga. La colocación incorrecta cambia la distancia que debe fluir el SMC antes de llenar la cavidad.
4
Verificar la condición del material
Revise la temperatura de almacenamiento, el tiempo de almacenamiento, la maduración del material, la contaminación, la exposición a la humedad y la variación del lote de material.
5
Revise la curva de prensa real
No revise solo los puntos de ajuste programados. Examine los datos reales de posición, velocidad y presión registrados durante el ciclo de moldeo.
Posición → Velocidad → Acumulación de presión → Presión máxima → Mantener → Descompresión → Apertura
6
Inspeccionar el estado de la herramienta y la ventilación
Revise los respiraderos, las superficies de separación, el desgaste del molde, los depósitos, la acumulación de agente desmoldante, la consistencia del calentamiento y la alineación.
7
Realizar pruebas controladas
Cambie una variable a la vez siempre que sea práctico. Establezca una línea de base, modifique un parámetro, moldee una cantidad definida de muestras y compare la frecuencia de defectos antes de realizar otro cambio.
3. Configuración de prensa, parámetros de proceso y gestión de curado
El moldeo por compresión SMC es particularmente sensible a la interacción entre temperatura, tiempo de flujo, movimiento de prensa, presión de moldeo y curado . Estos factores deben tratarse como una ventana de proceso y no como puntos de ajuste aislados.
Temperatura del molde
Si la temperatura del molde es demasiado baja, la viscosidad de la resina y el comportamiento de curado pueden impedir que el proceso alcance el tiempo de ciclo deseado o las propiedades mecánicas finales.
Si la temperatura es demasiado alta, el SMC puede comenzar a curar antes de completar el llenado de la cavidad. Las posibles consecuencias incluyen:
- tiros cortos;
- marcas de flujo;
- acabado superficial deficiente;
- estrés interno;
- flujo incompleto hacia nervaduras y esquinas.
El SMC termoestable convencional a menudo se procesa utilizando herramientas calentadas alrededor del rango de 150°C , pero la ventana correcta depende de la química de la resina, el espesor del componente, la geometría y el sistema de curado.
Velocidad de cierre
Cerrando demasiado rápido puede contribuir a:
- aire atrapado;
- desplazamiento excesivo de material;
- destello;
- flujo inestable.
Cerrando demasiado lento puede permitir que la resina comience a gelificarse antes del llenado completo de la cavidad.
Por este motivo, una prensa SMC puede utilizar un perfil de movimiento de varias etapas: enfoque rápido seguido de una etapa controlada de moldeo y flujo.
Presión de moldeo
Una presión de moldeo eficaz insuficiente puede contribuir a:
- llenado incompleto;
- vacíos;
- mala compactación;
- inconsistencia dimensional.
La presión excesiva puede contribuir a:
- flash excesivo;
- desplazamiento de fibras;
- carga innecesaria de moldes;
- Desgaste acelerado del molde.
Una presión de moldeo SMC de referencia puede caer alrededor 7-14 MPa en algunas aplicaciones, pero esto nunca debe tratarse como una configuración universal.
La presión requerida depende de la reología del material, el área proyectada, la cobertura de carga, la geometría del componente y la distancia del flujo.
Tiempo de retención y curado
Abrir el molde antes de un curado suficiente puede causar deformación posterior al molde, formación de ampollas, malas propiedades mecánicas o inestabilidad dimensional.
Mantener considerablemente más tiempo del requerido puede no mejorar ni la calidad ni el rendimiento, al tiempo que aumenta directamente el tiempo del ciclo.
El objetivo no es simplemente obtener el ciclo más corto. es lograr el Ciclo repetible más corto que produce consistentemente una pieza aceptable. .
Durante el desarrollo avanzado del proceso, también se pueden utilizar DSC u otros métodos de análisis térmico para estudiar el comportamiento del curado y validar la ventana de producción seleccionada.
4. Herramientas, ventilación, uniformidad de temperatura y mantenimiento del molde
Muchos problemas de moldeo que inicialmente parecen defectos del material, en realidad se originan en la herramienta o en la interacción entre el molde y la prensa.
Ventilación
El aire debe escapar de la cavidad a medida que fluye el SMC. Por lo tanto, la ventilación debe evaluarse en torno a:
- ubicaciones de llenado final;
- rincones lejanos;
- costillas;
- jefes;
- rasgos profundos;
- áreas donde se encuentran múltiples frentes de flujo.
Los respiraderos bloqueados o mal ubicados pueden contribuir a tomas cortas, defectos superficiales, porosidad interna, ampollas y reproducción incompleta de detalles.
"Mejorar la ventilación" no es una acción correctiva completa. El ingeniero debe identificar dónde se llena realmente la cavidad por última vez y dónde queda atrapado el aire o el gas.
Uniformidad de temperatura
Un controlador que muestra 150°C no prueba que todas las regiones de la herramienta estén realmente a 150°C.
Temperatura desigual del molde → Curado desigual → Contracción desigual → Tensión residual → Deformación
Por lo tanto, el mapeo periódico de la temperatura del molde debe incluir áreas centrales, esquinas, nervaduras principales, secciones gruesas, secciones delgadas y ubicaciones de defectos recurrentes.
Alineación de moldes y prensas
La investigación también debe incluir:
- planitud del molde;
- condición de línea divisoria;
- componentes de guía;
- paralelismo de platina;
- deflexión de la platina;
- carga desigual.
Si la rebaba aparece repetidamente en un solo lado de la pieza moldeada, el simple hecho de cambiar la presión puede ocultar el síntoma sin corregir un problema de alineación del molde o de la platina.
Mantenimiento preventivo del moho
- Limpie los canales de ventilación con regularidad.
- Inspeccione la línea de separación del molde.
- Elimine los depósitos excesivos de agente desmoldante.
- Verifique los calentadores y los sensores de temperatura.
- Inspeccione la guía y los componentes de alineación.
- Repare las superficies dañadas del molde.
- Documente las ubicaciones de defectos recurrentes.
5. Matriz de resolución de problemas de defectos del SMC
Debido a que el mismo defecto visible puede tener varias causas, la resolución de problemas debe comparar los factores del material, la prensa/proceso y el molde.
| Defect | Posible causa material | Prensa/Proceso Causa | Causa del moho | Primeros controles |
| Tiro corto | Flujo deficiente, material envejecido. | Baja presión efectiva, perfil de cierre inadecuado | Flujo restringido, respiraderos bloqueados | Patrón de carga, curva de presión, ventilación |
| destello | Peso de carga excesivo | presión excesiva | Línea de separación desgastada o problema de alineación | Peso de carga y condición del molde. |
| ampolla | Humedad o componentes volátiles. | Curación insuficiente | Mala evacuación de gases. | Almacenamiento de material, ciclo de curado, ventilación. |
| Deformación | Orientación desigual de las fibras | Eyección prematura | Temperatura del molde desigual | Mapa de temperatura y flujo de materiales. |
| vacíos | Pobre humectación o aire atrapado | Compactación insuficiente | Mala ventilación | Apilamiento de carga, curva de presión, respiraderos. |
| Marcas de flujo | Comportamiento del flujo de material | Velocidad de cierre inadecuada | Restricción de flujo | Ubicación de carga y perfil de velocidad. |
| Exposición a la fibra | Variación de la distribución de resina. | Movimiento excesivo de material. | Geometría de flujo local | Condición del material y patrón de carga. |
| Variación dimensional | Variación de lote | Inconsistencia de posición o presión | Variación térmica | Repetibilidad de la prensa y temperatura del molde. |
6. Inspección, SPC y Prevención de Defectos
Un proceso SMC estable debe monitorear las variables que crean la pieza en lugar de depender únicamente de la inspección de la pieza terminada.
| Parámetro | Método de seguimiento |
| Peso de carga | balanza digital |
| Lote de materiales | Registro de trazabilidad de la producción |
| Temperatura del molde | Termopares más verificación periódica de temperatura |
| Posición de cierre | Sensor de posición de prensa |
| Velocidad de cierre | Controlador de prensa/datos de ciclo |
| Presión máxima | Transductor de presión/datos de prensa |
| Mantener la presión | Curva de ciclo registrada |
| Tiempo de curación | Registro de ciclo del PLC |
| Peso de la pieza | balanza digital |
| Espesor | Calibrador o CMM |
| Dimensiones críticas | Calibre o CMM |
| Deformación | Dispositivo de inspección o CMM |
| Vacíos internos | Sección de muestreo o inspección ultrasónica. |
Utilice SPC donde sea necesario
Los gráficos de control se pueden aplicar a variables como:
- peso de carga;
- temperatura del molde;
- tiempo de ciclo;
- dimensiones críticas;
- peso parcial;
- presión máxima;
- manteniendo la presión.
Los requisitos de Cpk deben basarse en el dibujo del cliente, el plan de control, los requisitos de PPAP o el estándar de calidad interno en lugar de aplicar un objetivo de capacidad universal a cada componente de SMC.
Una ventaja importante del SPC es que puede identificar deriva del proceso antes de que se produzca una gran cantidad de componentes defectuosos.
7. ¿Debería repararse o eliminarse un defecto de SMC?
No todos los defectos de moldeo son aptos para reparación. La disposición correcta depende de la criticidad de la pieza, la profundidad del defecto, la ubicación, los requisitos del cliente, la carga mecánica y los requisitos eléctricos o ambientales.
| Defect | Disposición típica |
| Orificio cosmético menor | La reparación cosmética puede ser posible |
| Imperfección superficial menor | Se puede permitir lijar o recubrir |
| Pequeños daños en los bordes no críticos | La reparación controlada puede ser posible |
| Delaminación interna | Se requiere evaluación de ingeniería |
| Vacío estructural significativo | Rechazar con frecuencia |
| Tiro corto importante | Normalmente rechazar y remodelar |
| Deformación severa | Rechazar a menos que exista un retrabajo dimensional aprobado |
| Grieta estructural | Revisión o rechazo de ingeniería |
Para componentes estructurales de automóviles, piezas de aislamiento eléctrico y otros productos relevantes para la seguridad, las reparaciones no deben realizarse sin la aprobación y validación documentadas de ingeniería.
Evite defectos de SMC controlando todo el sistema de moldeo
Los defectos recurrentes de SMC no deben atribuirse automáticamente a la resina, el molde o la prensa. Un proceso fiable requiere un control coordinado de todas las variables importantes.
Material Patrón de carga Temperatura del molde Movimiento de la prensa Presión Curado
Por lo tanto, la pregunta más útil para solucionar problemas no es: "¿Qué configuración deberíamos aumentar?"
Una mejor pregunta es: "¿Qué condición del proceso medible cambió antes de que apareciera el defecto?"
Al recopilar información sobre el material, datos de temperatura del molde, curvas de prensa reales, mediciones de piezas y ubicaciones de defectos, los fabricantes pueden alejarse de la solución de problemas de prueba y error y avanzar hacia un control de proceso repetible.
El control de la prensa de moldeo por compresión SMC también es importante
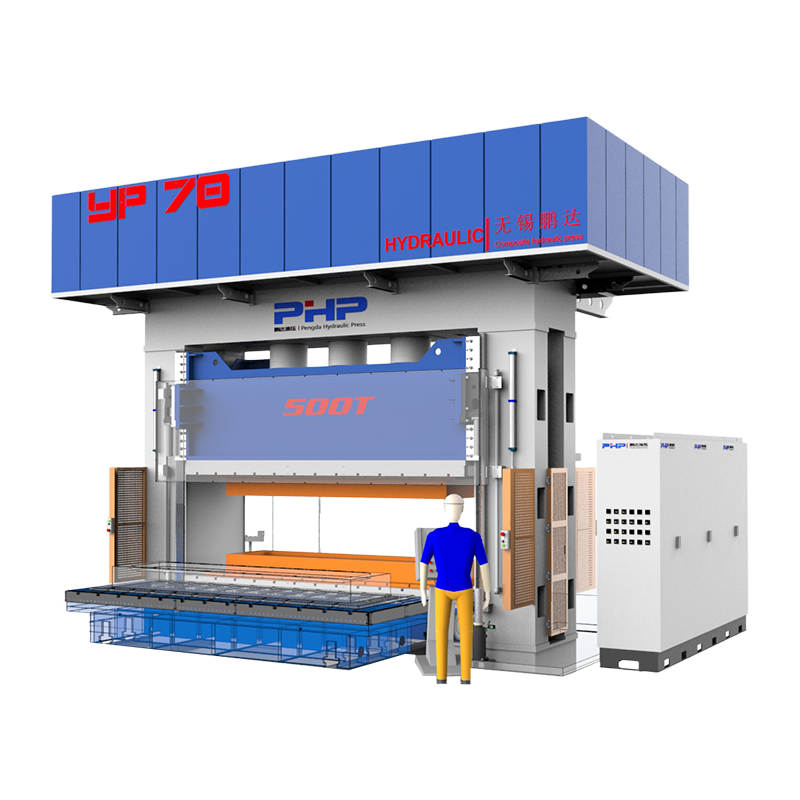
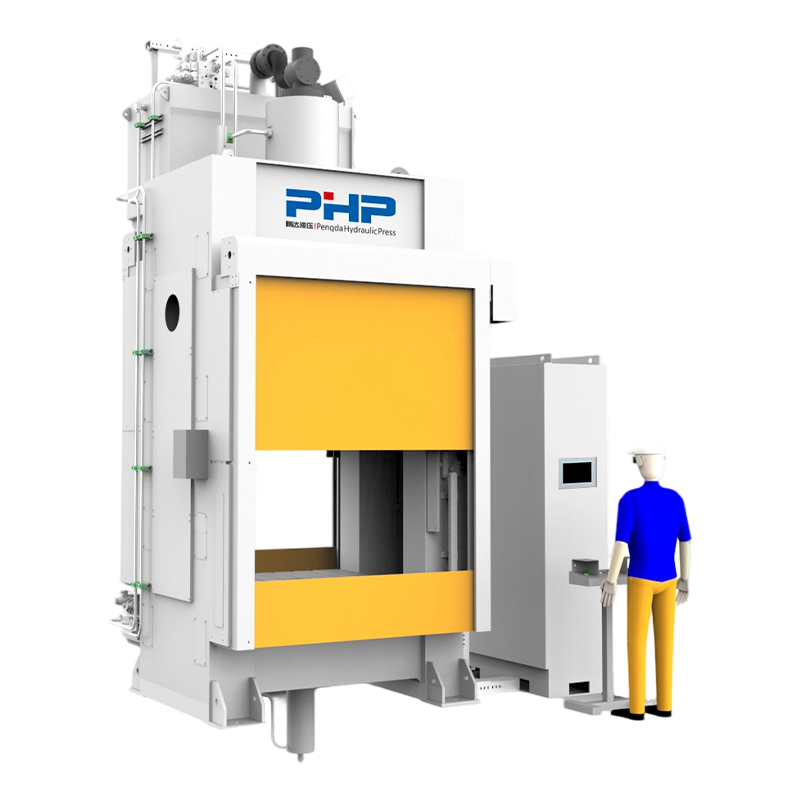
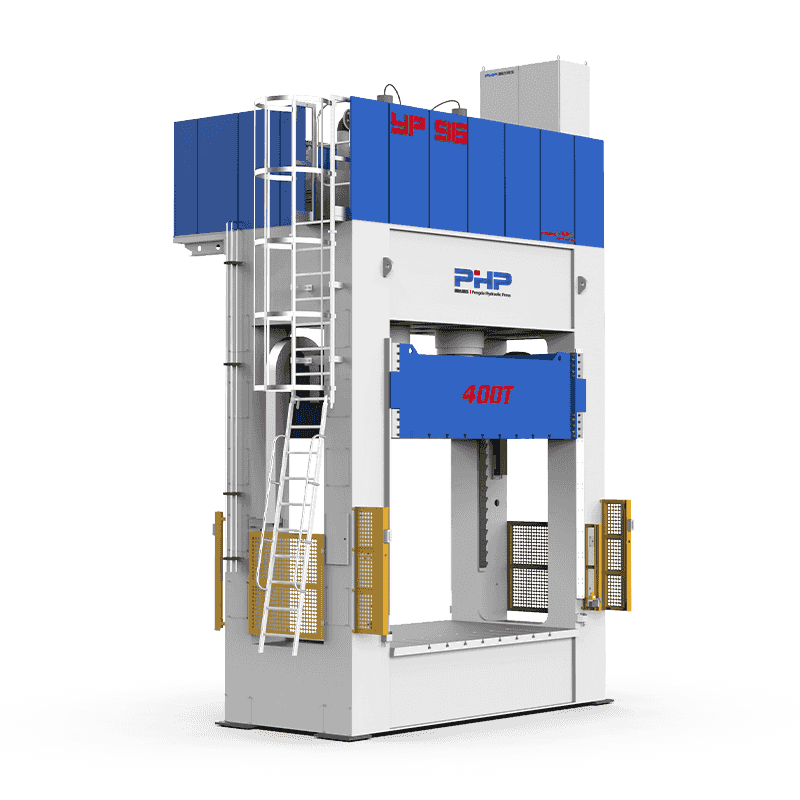
Para el moldeado SMC de gran volumen, la prensa hidráulica debe proporcionar suficiente control y repetibilidad durante todo el ciclo de compresión.
Los factores importantes relacionados con la prensa incluyen:
- control de velocidad de cierre;
- perfiles de cierre de varias etapas;
- control de acumulación de presión;
- estabilidad de la presión de mantenimiento;
- repetibilidad de la posición del ariete;
- paralelismo de platina;
- descompresión controlada;
- registro de datos del ciclo.
Las curvas de prensa reales también pueden ayudar a los ingenieros de producción a distinguir las variaciones relacionadas con el equipo de los problemas causados por el material, las herramientas o las condiciones de curado de SMC.
Soluciones de prensas de moldeo por compresión SMC de Wuxi PengdaHZ
Equipo inteligente Co., Ltd. de Wuxi PengdaHZ desarrolla soluciones de prensas hidráulicas para aplicaciones de moldeo por compresión de compuestos y SMC.
Al planificar una nueva línea de producción de SMC o actualizar un proceso de moldeo existente, la selección de la prensa debe basarse en los requisitos reales del componente y del proceso, en lugar de basarse únicamente en el tonelaje.
La información útil para la evaluación de equipos incluye el tipo de material SMC, las dimensiones de la pieza terminada, el área de moldeo proyectada, la presión requerida, las dimensiones y el peso del molde, la carrera, la luz del día, el tiempo de ciclo objetivo, la capacidad de producción y los requisitos de automatización.
Visita wuxipd.com para obtener más información sobre las prensas hidráulicas y los equipos de moldeo por compresión de compuestos de SMC.
Preguntas frecuentes
¿Cuáles son los defectos de moldeado SMC más comunes?
Los defectos comunes incluyen marcas de flujo, lectura de fibra, áreas ricas o carentes de resina, ampollas, poros, porosidad, huecos internos, delaminación, grietas, deformaciones, rebabas y disparos cortos.
¿Qué causa los huecos en el moldeo por compresión SMC?
Los huecos pueden resultar de aire atrapado entre las capas de carga, mala humectación del material, gases generados durante el moldeo, ventilación deficiente, colocación inadecuada de la carga o compactación efectiva insuficiente.
¿Por qué las piezas SMC desarrollan ampollas?
Las posibles causas incluyen humedad, componentes volátiles, gas atrapado, curado incompleto, diferencias de temperatura locales o apertura del molde antes de que se haya desarrollado suficiente curado.
¿Qué causa las marcas de flujo en SMC?
Las marcas de flujo pueden verse influenciadas por la ubicación de la carga, la orientación de las fibras, la distribución local de la resina, la geometría del molde, la temperatura y el perfil de velocidad de cierre de la prensa.
¿Cómo se pueden prevenir los tiros cortos?
Primero verifique el peso y la ubicación de la carga, seguido de la condición del material, la temperatura del molde, la ventilación, la velocidad real de la prensa y las curvas de posición y la presión efectiva de moldeo.
¿Cómo afecta la presión de moldeo a los defectos de SMC?
Una presión insuficiente puede contribuir a un llenado deficiente, huecos e inconsistencia dimensional. Una presión excesiva puede aumentar la rebaba, el movimiento de las fibras, la carga de herramientas y el desgaste del molde.
¿Cómo afecta la temperatura del molde a la calidad de las piezas SMC?
La temperatura del molde afecta la viscosidad del material, el tiempo de flujo, la velocidad de curado, la contracción, la calidad de la superficie, el tiempo del ciclo y la estabilidad dimensional. La uniformidad de la temperatura en toda la herramienta también es fundamental.
¿Cómo pueden los ajustes de la prensa reducir los defectos de moldeo de SMC?
Una prensa SMC configurada correctamente proporciona un control repetible sobre la velocidad de aproximación, la velocidad de moldeo, la acumulación de presión, la presión de mantenimiento, la posición del ariete, el tiempo de curado y la apertura del molde. Registrar la curva del ciclo real también hace que la resolución de problemas sea más sistemática.