 English
 中文简体
 Español
 Português
 Deutsch
 русский
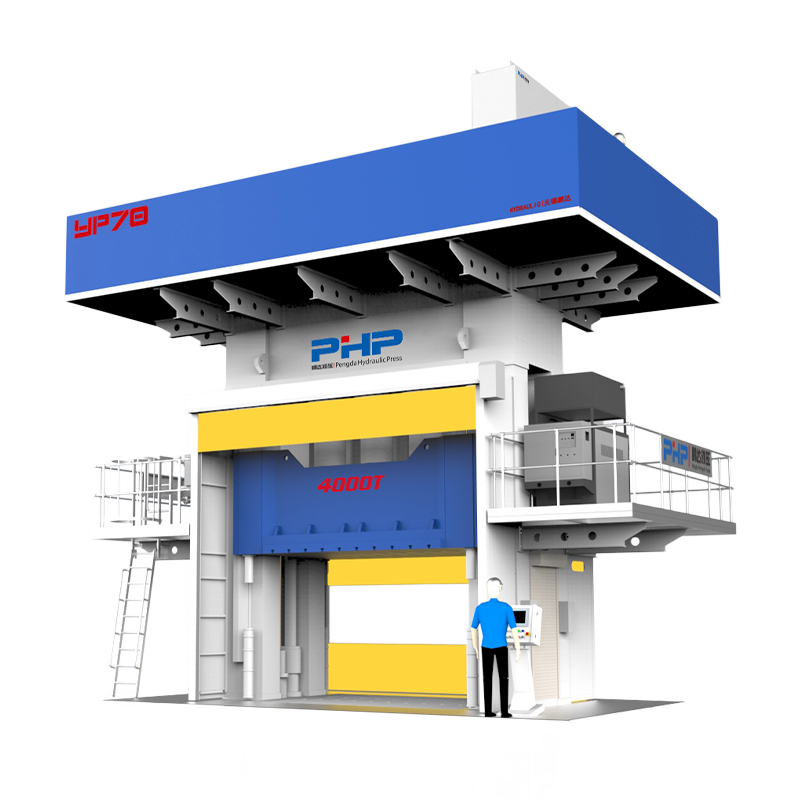
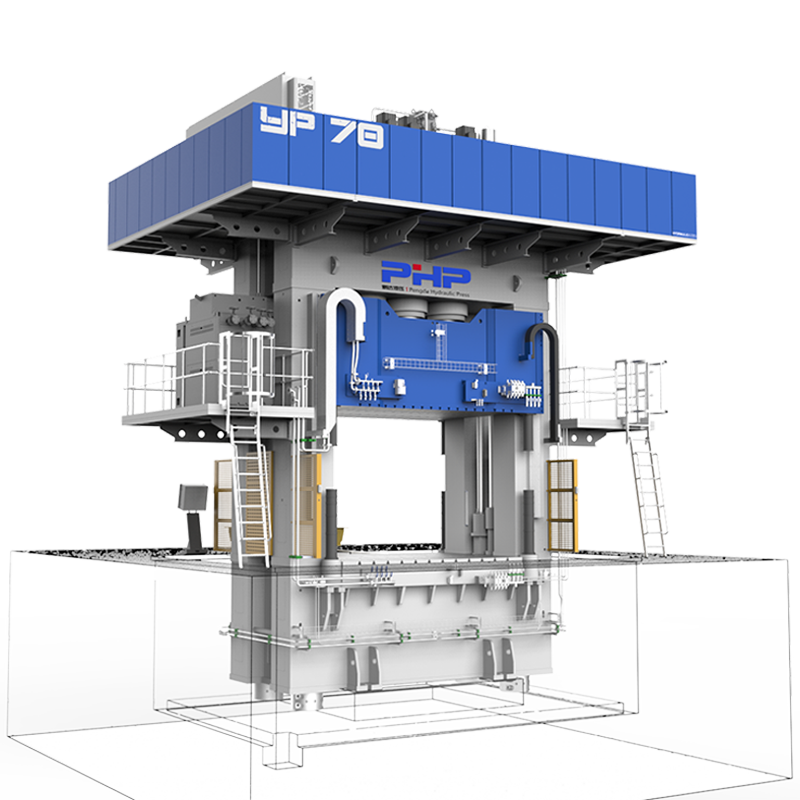

Tecnología de moldeo por compresión SMC
Lograr una superficie lisa y consistente es uno de los requisitos más exigentes en el moldeo por compresión de compuestos de moldeo en láminas (SMC). Esto es especialmente importante para paneles exteriores de automóviles, gabinetes eléctricos, cubiertas de equipos visibles, carcasas de baterías y otras piezas donde la apariencia importa tanto como el rendimiento mecánico.
Los defectos de la superficie pueden incluir marcas de flujo, lectura de fibra, ondulaciones, poros, ampollas, marcas de hundimiento, áreas ricas en resina o brillo desigual. Algunos defectos son visibles inmediatamente después del desmolde, mientras que otros se vuelven evidentes sólo después de lijar, recubrir o hornear la pintura.
Contenido
- 1 1. ¿Qué define una buena calidad de superficie SMC?
- 2 2. La calidad de la superficie comienza con el material SMC
- 3 3. Optimice el patrón de carga y reduzca el flujo de material innecesario
- 4 4. Controlar la temperatura del molde y la uniformidad de la temperatura
- 5 5. Optimice la velocidad de cierre, el desarrollo de presión y la ventilación
- 6 6. La superficie del molde y el diseño de la herramienta afectan directamente la apariencia
- 7 7. El paralelismo de la platina también influye en la consistencia de la superficie
- 8 8. Prevenga la porosidad antes de pintar
- 9 9. Matriz práctica de resolución de problemas para defectos de superficie de SMC
- 10 10. Elaborar un plan de control de calidad de superficies
- 11 Mejore la calidad de la superficie controlando el sistema de moldeo completo de SMC
- 12 Soluciones de moldeo por compresión SMC de Wuxi PengdaHZ
- 13 Preguntas frecuentes
- 13.1 ¿Qué causa la lectura de fibra en las piezas de SMC?
- 13.2 ¿Qué causa las marcas de flujo en el moldeo por compresión SMC?
- 13.3 ¿Cómo se pueden reducir los poros y la porosidad en las piezas de SMC?
- 13.4 ¿Cómo afecta la temperatura del molde a la calidad de la superficie de SMC?
- 13.5 ¿Una mayor presión de moldeo siempre mejora el acabado superficial de SMC?
- 13.6 ¿Cómo afecta la cobertura de carga a la calidad de la superficie de SMC?
- 13.7 ¿Qué causa las marcas de hundimiento detrás de las nervaduras en las piezas SMC?
- 13.8 ¿Cómo afecta el paralelismo de la platina a la calidad de la superficie de SMC?
- 13.9 ¿Qué es la calidad de superficie Clase A en SMC?
- 13.10 ¿Cómo se pueden reducir los defectos de la superficie de SMC antes de pintar?
1. ¿Qué define una buena calidad de superficie SMC?
Los requisitos de calidad de la superficie dependen en gran medida de la aplicación final.
Para un recinto industrial o componente estructural, una superficie moldeada aceptable puede requerir principalmente:
- sin fibras expuestas;
- sin ampollas visibles;
- marcas de flujo limitado;
- precisión dimensional aceptable;
- textura consistente.
Las piezas exteriores de los automóviles tienen requisitos estéticos mucho más exigentes.
Superficie clase A
La clase A se usa comúnmente para describir superficies pintadas altamente visibles que requieren poca ondulación, impresión de fibra limitada, porosidad mínima y apariencia de pintura consistente.
| Problema de superficie | Apariencia típica | Preocupación principal |
| Lectura de fibra | Patrón de fibra visible a través de la superficie. | Aspecto cosmético |
| Marcas de flujo | Líneas direccionales u onduladas | Uniformidad superficial |
| Poros | Poros superficiales pequeños | defectoos de pintura |
| Ampollas | Burbujas elevadas o hinchazón localizada. | Aspecto y calidad del recubrimiento. |
| Marcas de fregadero | Depresiones locales | Ondulación y aspecto reflejado. |
| Áreas ricas en resina | Zonas brillantes o irregulares | Apariencia desigual |
| Ondulación | Distorsión de superficie de largo alcance | Apariencia clase A |
2. La calidad de la superficie comienza con el material SMC
La optimización del proceso no puede compensar completamente una formulación de material inadecuada.
SMC normalmente combina resina termoendurecible, refuerzo picado, cargas minerales, iniciadores y otros aditivos. Los cambios en la contracción de la resina, la viscosidad, el contenido de fibra y el comportamiento de curado pueden afectar la superficie moldeada final.
Sistema de resina
La química de la resina afecta la viscosidad, la respuesta de curado, la contracción y qué tan bien el material reproduce la superficie del molde.
Aditivos de bajo perfil
Los aditivos de bajo perfil ayudan a controlar la contracción del curado y pueden reducir la impresión de la fibra, las marcas de hundimiento y la ondulación de la superficie.
Contenido de fibra
Niveles de refuerzo más altos pueden mejorar el rendimiento estructural, pero pueden aumentar la sensibilidad a la lectura de la fibra y a la variación de la superficie relacionada con el flujo.
Rellenos minerales
Los rellenos influyen en la reología, la estabilidad dimensional, la contracción y la respuesta general de la superficie durante el curado.
Importante:
No siempre se puede conseguir una mejor calidad de la superficie simplemente añadiendo más resina. El rendimiento mecánico, el comportamiento del flujo, el control de la contracción y la apariencia deben equilibrarse.
3. Optimice el patrón de carga y reduzca el flujo de material innecesario
El diseño de carga comienza a afectar la calidad de la superficie antes de que la prensa comience a moverse.
El tamaño, la posición, el número de capas y la orientación de la carga de SMC determinan qué tan lejos debe viajar el material para llenar la cavidad.
Cobertura de carga baja → Mayor distancia de flujo → Más reorientación de la fibra → Mayor riesgo de variación de la superficie
El flujo excesivo de material puede aumentar:
- reorientación de fibras;
- redistribución de resina/fibra;
- marcas de flujo;
- porosidad local;
- ondulación de la superficie;
- atrapamiento de aire.
Diseñar la carga alrededor de la pieza
La colocación de cargos debe considerar:
- nervaduras y protuberancias;
- secciones gruesas y delgadas;
- rincones lejanos;
- ubicaciones de último llenado;
- superficies cosméticas visibles;
- puntos de ventilación esperados.
La calidad de la superficie comienza antes de que la prensa comience a moverse. El patrón de carga determina cómo fluirá el SMC a través del molde.
4. Controlar la temperatura del molde y la uniformidad de la temperatura
La temperatura del molde afecta fuertemente la viscosidad del SMC, el flujo del material, la velocidad de curado, la contracción y el comportamiento de desmolde.
Si el molde está demasiado frío
- curado más lento;
- tiempo de ciclo más largo;
- replicación de superficie inestable;
- mal comportamiento de desmoldeo;
- Posible subcuración.
Si el molde está demasiado caliente
- gelificación prematura;
- flujo de material incompleto;
- límites de flujo visibles;
- tiros cortos;
- mayor tensión residual.
La uniformidad de la temperatura es tan importante como el punto de ajuste
Un controlador que muestra 145°C no prueba que toda la herramienta esté a 145°C.
Se debe controlar la temperatura alrededor de:
- el centro del molde;
- bordes y esquinas;
- secciones profundas;
- áreas de herramientas gruesas;
- zonas adyacentes al calentador;
- Localizaciones de defectos recurrentes.
Diferencia de temperatura → Tasa de curado diferente → Contracción diferente → Ondulación/hundimiento/deformación
5. Optimice la velocidad de cierre, el desarrollo de presión y la ventilación
La prensa hidráulica juega un papel importante porque el SMC debe fluir a través del molde antes de que el material alcance un curado suficiente.
Un ciclo de moldeo estable generalmente debería separar el movimiento en varias etapas.
01
Enfoque rápido
La platina se desplaza rápidamente antes de hacer contacto con la carga para reducir el movimiento no productivo.
02
Compresión controlada
La velocidad de cierre se reduce cuando comienza el flujo de material para que SMC pueda llenar la cavidad de manera más predecible.
03
Acumulación de presión
La presión se desarrolla después de un flujo suficiente, compactando el material sin restringir prematuramente el llenado.
04
Mantener la presión
Se mantiene una presión estable durante la etapa de curado requerida para lograr una compactación y dimensiones consistentes.
¿Qué sucede si la velocidad de cierre es incorrecta?
| Condición | Posible efecto superficial |
| Cerrando demasiado rápido | Aire atrapado, flujo inestable, movimiento excesivo de fibras y destellos. |
| Cerrando demasiado lento | Gelificación prematura, límites de flujo y llenado incompleto. |
| Presión demasiado pronto | Flujo restringido, desplazamiento de fibras y flash excesivo. |
| Presión demasiado tarde | Compactación insuficiente y porosidad retenida. |
No ignore la ventilación
Los lugares de ventilación importantes suelen incluir:
- regiones de último llenado;
- esquinas;
- costillas;
- bolsillos profundos;
- Áreas donde se encuentran dos frentes de flujo.
“Mejorar la ventilación” no es una acción correctiva completa.
Los ingenieros deben determinar dónde se llena realmente la cavidad por última vez y dónde queda atrapado el aire o el gas.
6. La superficie del molde y el diseño de la herramienta afectan directamente la apariencia
SMC puede reproducir fielmente el estado de la superficie del molde. Por lo tanto, pueden aparecer arañazos, depósitos, corrosión o revestimientos dañados directamente sobre el componente acabado.
La inspección rutinaria de herramientas debe incluir:
- condición de la superficie del molde;
- desgaste de la línea divisoria;
- limpieza de ventilación;
- acumulación de agente desmoldante;
- pasadores y casquillos guía;
- daños locales;
- condición de inserción.
Utilice el agente de liberación con cuidado
Muy poco agente desmoldante puede provocar que se pegue y dañe la superficie durante el desmolde. Demasiado puede dejar residuos, crear variaciones visuales o interferir con la pintura y el revestimiento.
Preste atención a las costillas y los jefes
Las nervaduras o protuberancias gruesas colocadas detrás de una superficie cosmética pueden crear encogimientos localizados y marcas de hundimiento. La geometría, la distribución del material, la contracción al curar y la temperatura deben revisarse en conjunto.
7. El paralelismo de la platina también influye en la consistencia de la superficie
Incluso un molde de alta calidad no puede producir una pieza completamente uniforme si se cierra de manera desigual bajo una carga de producción.
Un paralelismo deficiente de la placa o una deflexión estructural excesiva pueden crear diferencias en:
- brecha de moho local;
- compactación;
- distribución de presión;
- flujo de materiales;
- espesor de la pieza.
Pobre paralelismo → Brecha desigual del molde → Presión local desigual → Variación de superficie/espesor
Para paneles de automóviles grandes, cubiertas de baterías o carcasas eléctricas anchas, este efecto se vuelve cada vez más importante porque las herramientas ocupan una mayor proporción del área de trabajo de la prensa.
8. Prevenga la porosidad antes de pintar
La porosidad merece especial atención en las piezas SMC pintadas.
Un componente recién moldeado puede parecer aceptable aunque todavía contenga pequeños poros debajo o cerca de la superficie. Estos pueden volverse mucho más visibles después de recubrir y hornear la pintura.
Antes de pintar, verifique
- porosidad superficial;
- microhuecos;
- humedad;
- contaminación;
- residuo de agente desmoldante;
- riesgo de ampollas.
9. Matriz práctica de resolución de problemas para defectos de superficie de SMC
Los diferentes defectos superficiales pueden tener varias causas fundamentales posibles. Una matriz estructurada de solución de problemas ayuda a evitar cambios aleatorios de parámetros.
| Defect | Posible causa material | Causa del moho | Prensa/Proceso Causa | Primer cheque |
| Lectura de fibra | Contracción, distribución de fibras. | Replicación de superficie | Flujo excesivo de material | Formulación de materiales y cobertura de carga. |
| Marcas de flujo | Variación de reología | Restricción de flujo | Velocidad de cierre | Diseño de carga y perfil de velocidad |
| Poros | Aire o contenido volátil | Mala ventilación | Compactación insuficiente | Ubicaciones de ventilación |
| Ampollas | Humedad, volátiles, poco curado. | gas atrapado | Apertura prematura | Estado del material y curación. |
| Marcas de fregadero | Curado o contracción térmica | Geometría de nervadura o saliente | Variación de temperatura | Geometría y temperatura |
| destello | cargo excesivo | Línea de separación desgastada | Exceso de presión o mal paralelismo | Peso de carga y condición del molde. |
| Áreas ricas en resina | Separación resina/fibra | Geometría local | Flujo excesivo | Patrón de carga |
| Ondulación | Efectos de contracción y fibra. | Geometría de la herramienta | Temperatura desigual o compactación | Materiales, mapa térmico y presión. |
10. Elaborar un plan de control de calidad de superficies
La forma más eficaz de mejorar la calidad de la superficie es convertir las condiciones exitosas del proceso en una ventana de producción repetible.
| Parámetro | ¿Por qué monitorearlo? |
| Lote de materiales | Detectar variación de formulación |
| Peso de carga | Mantener la consistencia del relleno |
| Cobertura de carga | Controlar la distancia del flujo |
| Temperatura del molde | Controlar el flujo de material y curar |
| Uniformidad de temperatura | Reducir las diferencias de curado y contracción local. |
| Velocidad de cierre | Controlar el flujo y la evacuación del aire. |
| Acumulación de presión | Controlar el tiempo de compactación. |
| Mantener la presión | Mejorar la repetibilidad del ciclo |
| Tiempo de curación | Mantener la superficie y la estabilidad dimensional. |
| Condición de la superficie del molde | Mantenga una replicación de superficie consistente |
| Porosidad/tasa de inflamación | Seguimiento del rendimiento de la calidad de la superficie |
Cree una ventana de proceso validada
En lugar de depender de un número fijo, establezca rangos aceptables para:
Rango de temperatura
Rango de velocidad de cierre
Rango de presión
Rango de tiempo de curado
Cuando los controles de prensa lo permitan, la grabación posición velocidad presión tiempo para cada ciclo puede ayudar a conectar los defectos superficiales con el comportamiento real de la máquina.
Mejore la calidad de la superficie controlando el sistema de moldeo completo de SMC
Las superficies SMC de alta calidad no se crean mediante un ajuste de presión, una temperatura del molde o un material especial.
Material Patrón de carga molde Temperatura Ventilación Movimiento de prensa Presión cura
Para piezas de apariencia crítica, el proceso también debe considerar lo que sucede después del moldeo. La porosidad, la contracción y la inestabilidad de la superficie pueden volverse mucho más evidentes después de lijar, recubrir o hornear pintura.
El enfoque de resolución de problemas más productivo es identificar qué condición medible cambió antes de que apareciera el defecto, luego ajustar una variable a la vez y validar el resultado.
Soluciones de moldeo por compresión SMC de Wuxi PengdaHZ
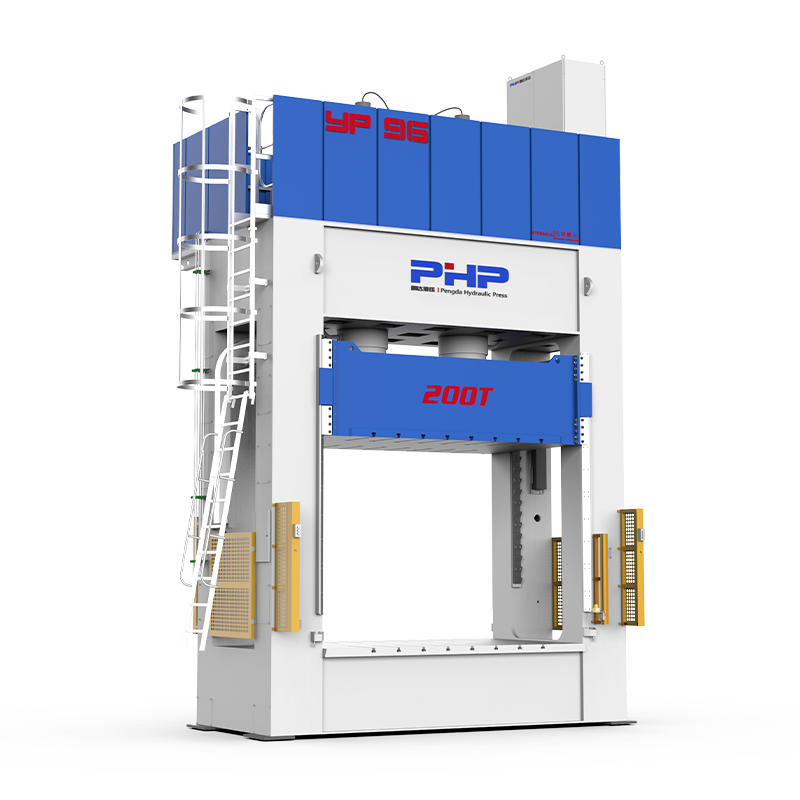
Equipo inteligente Co., Ltd. de Wuxi PengdaHZ desarrolla sistemas de prensa hidráulica para aplicaciones de moldeo por compresión de compuestos SMC, BMC y.
Para los fabricantes que producen componentes SMC sensibles a la apariencia, la selección de la prensa debe considerar un tonelaje superior al máximo.
Los factores importantes incluyen control de velocidad de cierre de múltiples etapas, acumulación de presión, estabilidad de la presión de retención, repetibilidad de la posición del ariete, rigidez y paralelismo de la placa, monitoreo de datos de ciclo e interfaces de automatización.
Al evaluar una prensa SMC, la información útil incluye el dibujo del producto, el material SMC, las dimensiones del molde, la presión de moldeo requerida, la calidad de la superficie requerida, el espesor de la pieza, el tiempo de ciclo objetivo y la capacidad de producción.
Visita wuxipd.com para obtener más información sobre prensas de moldeo por compresión SMC personalizadas y equipos de moldeo de compuestos.
Preguntas frecuentes
¿Qué causa la lectura de fibra en las piezas de SMC?
La lectura de la fibra puede verse influenciada por la contracción de la resina, la distribución de la fibra, el flujo del material, la estructura de la capa superficial y la formulación utilizada para controlar la contracción.
¿Qué causa las marcas de flujo en el moldeo por compresión SMC?
Las marcas de flujo pueden resultar de la ubicación de la carga, la reología del material, una distancia de flujo excesiva, la geometría del molde, la variación de temperatura o un perfil de velocidad de cierre inadecuado.
¿Cómo se pueden reducir los poros y la porosidad en las piezas de SMC?
Verifique la condición del material, apilamiento de carga, ventilación, distancia de flujo, temperatura del molde, desarrollo de presión y compactación. La porosidad debe controlarse durante el moldeado en lugar de depender de la pintura para ocultarla.
¿Cómo afecta la temperatura del molde a la calidad de la superficie de SMC?
molde temperature affects viscosity, flow time, cure rate, shrinkage and demolding. Temperature uniformity across the entire tool is also important.
¿Una mayor presión de moldeo siempre mejora el acabado superficial de SMC?
No. Una presión insuficiente puede causar una mala compactación, mientras que una presión excesiva o aplicada prematuramente puede aumentar la rebaba y alterar el flujo del material.
¿Cómo afecta la cobertura de carga a la calidad de la superficie de SMC?
La cobertura de carga determina qué tan lejos debe fluir el material. Las vías de flujo más largas pueden aumentar la reorientación de las fibras, el movimiento del aire y la redistribución de la resina.
¿Qué causa las marcas de hundimiento detrás de las nervaduras en las piezas SMC?
Las marcas de hundimiento pueden resultar de la contracción por curado, la contracción térmica, la redistribución del material, la geometría local y las diferencias de temperatura alrededor de la nervadura o la protuberancia.
¿Cómo afecta el paralelismo de la platina a la calidad de la superficie de SMC?
El cierre desigual de la placa puede cambiar la separación del molde, la distribución de la presión, la compactación y el flujo de material a través de la pieza, contribuyendo potencialmente a la rebaba y a la variación local de la superficie.
¿Qué es la calidad de superficie Clase A en SMC?
La clase A generalmente se refiere a una calidad superficial cosmética muy alta adecuada para componentes pintados visibles, como paneles exteriores de automóviles. Los criterios de aceptación exactos varían según el cliente y la aplicación.
¿Cómo se pueden reducir los defectos de la superficie de SMC antes de pintar?
Comience con una formulación de material estable, colocación de carga controlada, temperatura uniforme del molde, ventilación eficaz, movimiento de prensa repetible y curado adecuado. La porosidad de la superficie, la contaminación y los residuos de agentes desmoldantes deben controlarse antes de recubrir.