 English
 中文简体
 Español
 Português
 Deutsch
 русский
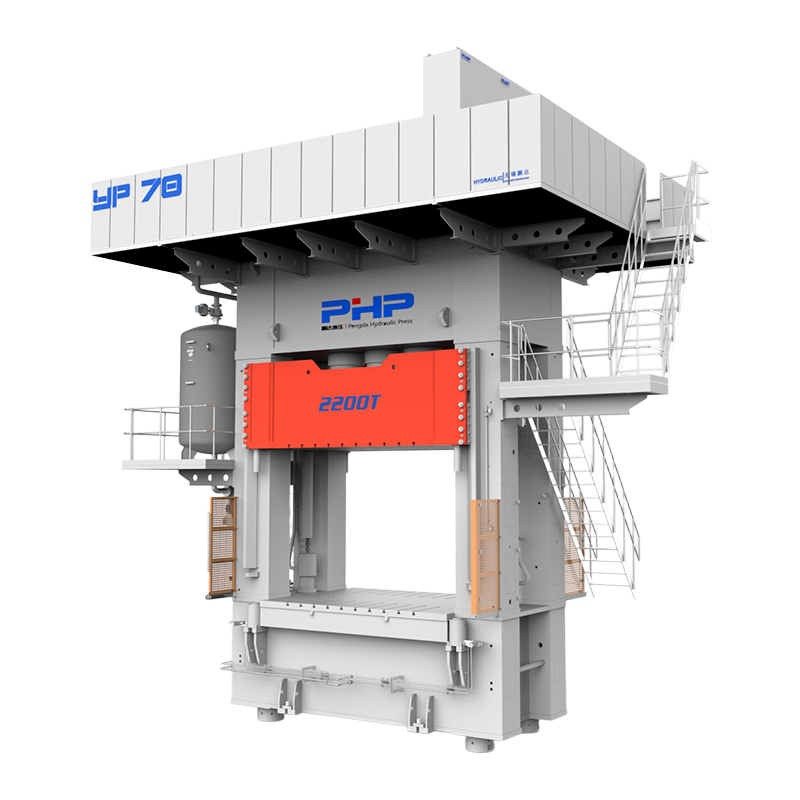
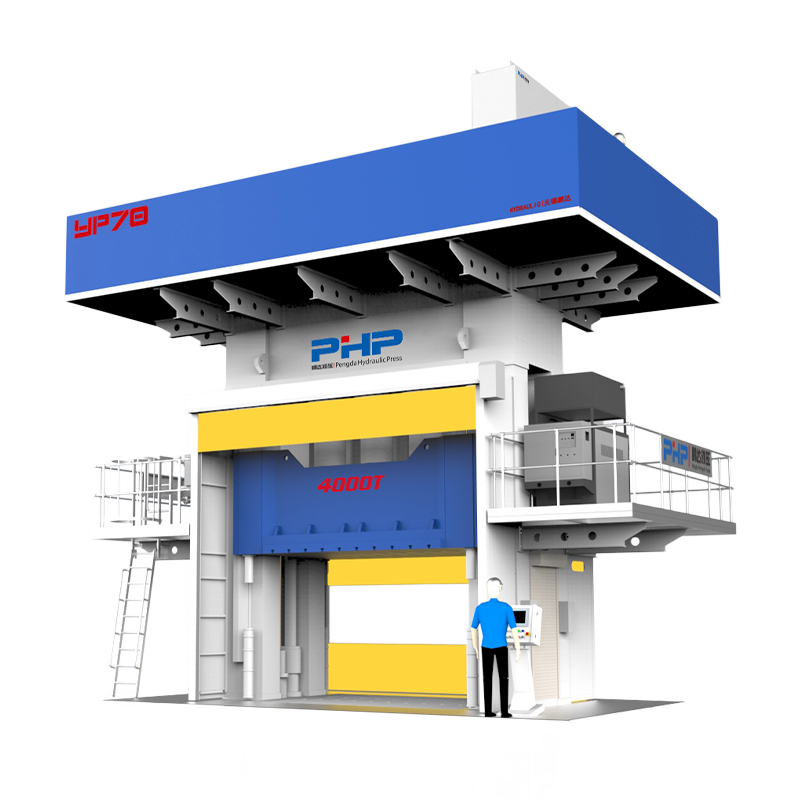
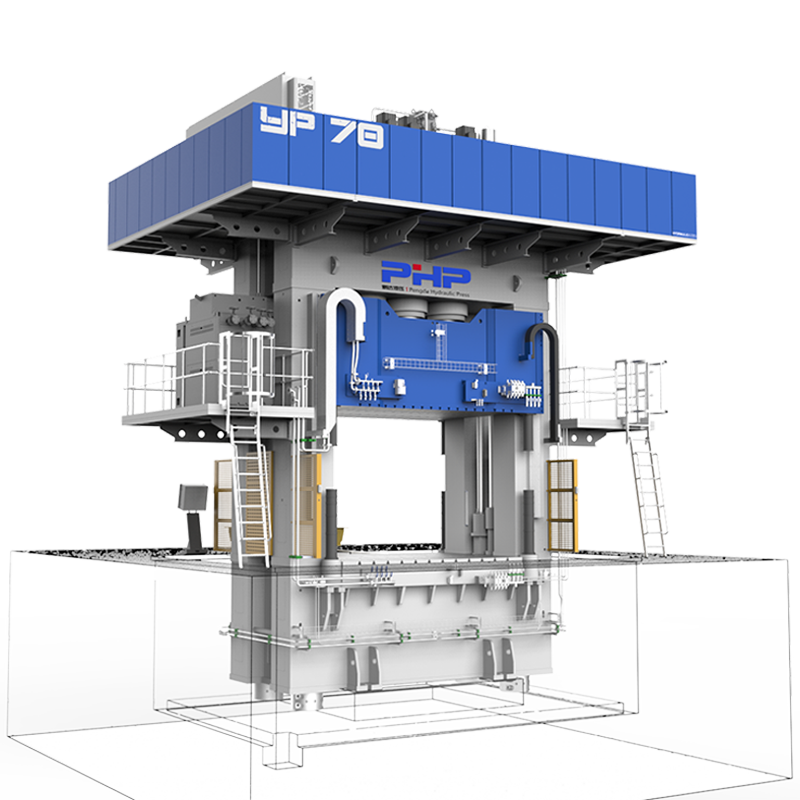
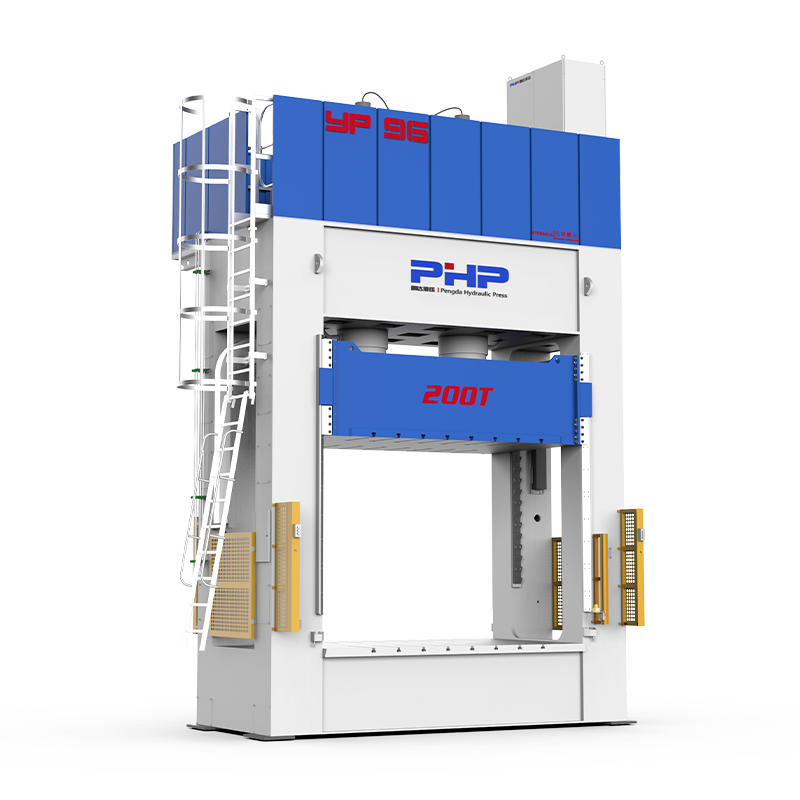

En el moldeo por compresión SMC de gran volumen, reducir el tiempo del ciclo incluso en unos pocos segundos puede aumentar significativamente la capacidad de producción anual. Sin embargo, simplemente acortar el tiempo de curado o aumentar la velocidad de la prensa puede crear disparos cortos, ampollas, deformaciones, curado incompleto y dimensiones inconsistentes.
La forma más eficaz de acortar un ciclo de moldeo de SMC es analizar el proceso completo: preparación de materiales, carga de carga, cierre de moldes, flujo de materiales, aumento de presión, curado, descompresión, apertura de moldes, expulsión y manipulación de piezas.
Reduzca primero el tiempo sin valor agregado → Optimice el flujo → Optimice el curado → Automatice el manejo repetitivo
Contenido
- 1 1. ¿Qué determina realmente el tiempo del ciclo de moldeo de SMC?
- 2 2. Optimice el perfil de cierre de la prensa en lugar de simplemente aumentar la velocidad
- 3 3. Mejorar el diseño de carga para reducir el tiempo de flujo
- 4 4. Optimice cuidadosamente la temperatura del molde
- 5 5. Reducir el tiempo de curación según el comportamiento de curación real
- 6 6. Mejorar el calentamiento del molde y la uniformidad térmica
- 7 7. Optimice la acumulación de presión y su mantenimiento
- 8 Utilice la curva de prensa real para encontrar segundos perdidos
- 9 8. Reducir el tiempo de apertura, expulsión y manipulación del molde
- 10 9. Prepare la siguiente carga mientras se cura la pieza actual
- 11 10. Utilice la automatización cuando la repetición cree cuellos de botella
- 12 11. No intercambie el tiempo del ciclo por la tasa de defectos
- 13 12. Flujo de trabajo práctico de optimización del tiempo de ciclo
- 14 13. ¿Qué parámetros se deben monitorear?
- 15 Reduzca el tiempo del ciclo mejorando todo el sistema de moldeo de SMC
- 16 Soluciones de prensas de moldeo por compresión SMC de Wuxi PengdaHZ
- 17 Preguntas frecuentes
- 17.1 ¿Cuál es la mejor manera de reducir el tiempo del ciclo de moldeo de SMC?
- 17.2 ¿El aumento de la temperatura del molde puede reducir el tiempo de curado de SMC?
- 17.3 ¿Puede un cierre más rápido de la prensa reducir el tiempo del ciclo?
- 17.4 ¿Por qué el patrón de carga afecta el tiempo del ciclo?
- 17.5 ¿Cómo sé si el tiempo de curación es demasiado largo?
- 17.6 ¿La automatización reduce el tiempo del ciclo de moldeo de SMC?
- 17.7 ¿Qué parámetros de prensa son los más importantes para un moldeo SMC rápido?
1. ¿Qué determina realmente el tiempo del ciclo de moldeo de SMC?
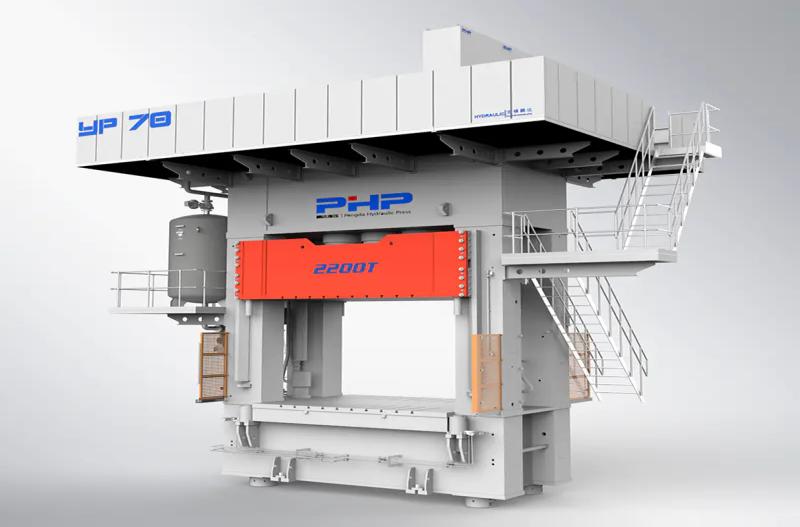
El tiempo del ciclo de moldeo de SMC a menudo se trata como si fuera sólo el tiempo de curado. En realidad, el ciclo de producción total contiene varias etapas separadas.
Tiempo total del ciclo = Carga Cierre Flujo/Compresión Curado Apertura Expulsión Descarga La mayor oportunidad de mejora no siempre se encuentra en la etapa de curación.
Por ejemplo, si un proceso tiene un curado de 120 segundos pero los operadores dedican otros 35 segundos a cargar cargas manualmente, retirar piezas moldeadas y preparar el siguiente ciclo, reducir el curado en 5 segundos puede tener menos impacto que automatizar la etapa de manipulación.
01
Material y carga
El corte de carga, el pesaje, el apilado, el posicionamiento y la carga manual pueden generar un tiempo de inactividad significativo en la prensa.
02
Moldeo y curado
La velocidad de cierre, el comportamiento del flujo, la presión de moldeo, la temperatura del molde y la cinética de curado de la resina determinan el ciclo productivo de la prensa.
03
Apertura y manipulación
La descompresión, la apertura del molde, la expulsión, la manipulación robótica y la inspección pueden determinar qué tan rápido comienza el siguiente ciclo.
Mejores prácticas: Registre el tiempo real consumido por cada etapa antes de cambiar los parámetros del proceso. La etapa más larga no siempre es la más fácil o más segura de acortar.
2. Optimice el perfil de cierre de la prensa en lugar de simplemente aumentar la velocidad
Uno de los primeros lugares donde buscar mejoras en el tiempo de ciclo es el movimiento de la prensa. Sin embargo, una prensa SMC no debería simplemente cerrarse a máxima velocidad desde la posición abierta hasta la presión total.
Un ciclo práctico de moldeo por compresión normalmente utiliza múltiples etapas de movimiento:
Enfoque rápido
La platina móvil se desplaza rápidamente mientras no hay contacto con la carga del SMC. Esta etapa debería minimizar el movimiento inactivo innecesario.
Cierre lento controlado
Una vez que el molde se acerca a la carga, la prensa cambia a una velocidad más baja controlada. Esto permite que el SMC fluya a través de la cavidad y le da tiempo al aire atrapado para escapar.
Acumulación de presión
Una vez que el llenado de la cavidad progresa lo suficiente, la máquina desarrolla la presión de moldeo requerida y entra en la etapa de mantenimiento/curado.
Si el cierre lento comienza demasiado pronto, se desperdicia un valioso tiempo del ciclo. Si comienza demasiado tarde o es excesivamente rápido, pueden aumentar defectos como aire atrapado, rebabas excesivas y flujo inestable.
El objetivo no es la velocidad máxima de cierre. El objetivo es el perfil de cierre repetible más corto que aún proporciona un llenado y ventilación estables.
3. Mejorar el diseño de carga para reducir el tiempo de flujo
El patrón de carga tiene un efecto directo sobre la distancia que debe fluir el SMC antes de llenar la cavidad.
Un patrón de carga ineficiente puede requerir un movimiento excesivo de material, lo que aumenta el tiempo de flujo y también puede crear:
- variación de la orientación de las fibras;
- marcas de flujo;
- regiones ricas o carentes de resina;
- atrapamiento de aire;
- variación local del espesor;
- deformación.
Por lo tanto, la optimización del tiempo de ciclo debería incluir experimentos con:
- cobertura de cargos;
- dimensiones de la hoja;
- número de capas;
- posición de carga;
- orientación;
- peso total de la carga.
Un patrón de carga que acorta la distancia de flujo promedio a menudo puede permitir que la prensa alcance una presión estable antes sin simplemente aumentar la velocidad de cierre.
4. Optimice cuidadosamente la temperatura del molde
La temperatura del molde tiene una influencia importante tanto en el flujo de resina como en la velocidad de curado.
El aumento de la temperatura puede acelerar el curado y reducir el tiempo de mantenimiento, pero solo dentro de la ventana de procesamiento del material validada.
Si el molde se calienta demasiado, la resina puede comenzar a curarse antes de que el SMC haya llenado completamente la cavidad. Las posibles consecuencias incluyen:
- tiros cortos;
- relleno deficiente de costillas;
- marcas de flujo;
- defectos superficiales;
- tensión interna excesiva.
Si la temperatura es demasiado baja, ocurre el problema contrario: el curado tarda más y la prensa permanece ocupada innecesariamente.
No verifique solo el punto de ajuste del controlador
Un controlador que muestra la temperatura correcta no garantiza una temperatura uniforme de la herramienta. Mida múltiples ubicaciones de moldes y verifique el centro, las esquinas, las regiones gruesas, las secciones delgadas y las ubicaciones de defectos recurrentes.
Mejorar la uniformidad térmica a veces puede reducir el tiempo del ciclo sin aumentar la temperatura nominal del molde porque las áreas más frías del molde ya no determinan el tiempo mínimo de curado.
5. Reducir el tiempo de curación según el comportamiento de curación real
El tiempo de curado a menudo representa la porción más grande de un ciclo de moldeo de SMC, lo que lo convierte en un objetivo de optimización obvio.
Sin embargo, el tiempo de curado no debe acortarse sólo porque la pieza moldeada parezca visualmente aceptable inmediatamente después de su apertura.
Una cura insuficiente puede provocar:
- alabeo post-molde;
- ampollas;
- deriva dimensional;
- rendimiento mecánico reducido;
- problemas superficiales durante la pintura o el procesamiento secundario;
- mala estabilidad térmica.
Un mejor enfoque es determinar el tiempo de curado mínimo aceptable mediante pruebas de proceso y, cuando corresponda, caracterización de materiales como DSC.
No apunte al tiempo de curación más corto Busque el tiempo de curado más corto que cumpla consistentemente con los requisitos dimensionales, mecánicos y de superficie.
Si actualmente un proceso utiliza un tiempo de espera muy conservador, las pruebas controladas pueden reducirlo paso a paso comprobando:
- temperatura de la pieza después de la expulsión;
- estabilidad dimensional;
- deformación después del enfriamiento;
- condición de la superficie;
- propiedades mecánicas;
- comportamiento post-cura.
6. Mejorar el calentamiento del molde y la uniformidad térmica
La temperatura desigual del molde puede obligar a todo el ciclo de moldeo a esperar a que se cure la región más fría de la pieza.
Los problemas térmicos comunes incluyen:
- equilibrio deficiente entre la zona del calentador;
- ubicación incorrecta del termopar;
- degradación del calentador;
- grandes diferencias entre secciones de molde gruesas y delgadas;
- pérdida de calor cerca de los bordes del molde;
- Mal contacto térmico entre los componentes del molde.
El mapeo térmico periódico ayuda a identificar estas diferencias.
Mejor uniformidad de temperatura → Curado más uniforme → Menos margen de seguridad → Ciclo validado más corto
Esto suele ser más seguro que simplemente aumentar cada punto de ajuste del calentador.
7. Optimice la acumulación de presión y su mantenimiento
La presión debe desarrollarse en la etapa correcta del flujo de material. Aumentar la presión total demasiado pronto puede restringir el flujo o aumentar la rebaba, mientras que aumentar la presión demasiado lentamente puede hacer perder tiempo a la máquina y producir una compactación insuficiente.
Los ingenieros deben revisar la curva de prensa real en lugar de confiar únicamente en los valores programados.
Utilice la curva de prensa real para encontrar segundos perdidos
Un registro de ciclo útil debería mostrar:
- posición de la platina;
- velocidad de aproximación;
- velocidad de moldeo lenta;
- punto de transición de velocidad;
- acumulación de presión;
- presión máxima;
- mantener la presión;
- duración de la tenencia;
- descompresión;
- velocidad de apertura.
La revisión de estas curvas puede revelar retrasos innecesarios, transiciones lentas, excesos de presión, presión inestable y tiempo de permanencia excesivo que son difíciles de identificar únicamente a partir de los puntos de ajuste.
8. Reducir el tiempo de apertura, expulsión y manipulación del molde
Muchos fabricantes se centran casi por completo en el tiempo de curado y pasan por alto varios segundos perdidos una vez completado el curado.
Las oportunidades potenciales incluyen:
- descompresión más rápida pero controlada;
- velocidad de apertura del molde optimizada;
- recorridos completamente abiertos innecesarios más cortos;
- secuenciación automática del eyector;
- extracción de piezas robóticas;
- pulverización automática de agentes desmoldantes;
- preparación de carga paralela fuera de la prensa;
- Posicionamiento automático de la siguiente carga.
Si una prensa se abre 300 mm más de lo necesario en cada ciclo, por ejemplo, se desperdicia tanto tiempo de apertura como de cierre.
Optimice la distancia de apertura requerida para el molde real y el método de manipulación. No utilice automáticamente la carrera máxima de prensa para cada producto.
9. Prepare la siguiente carga mientras se cura la pieza actual
Una de las mejoras de productividad más simples es mover el trabajo de preparación de materiales fuera del ciclo de la prensa.
En lugar de esperar hasta que se abra el molde antes de preparar la siguiente carga, los operadores o la automatización pueden prepararlo durante la etapa de curado.
Esto puede incluir:
- cortar láminas de SMC;
- pesando la carga;
- apilamiento de capas;
- verificar la orientación;
- colocando la carga en una bandeja de carga.
La prensa debe dedicar el mayor tiempo posible a realizar moldes que produzcan valor en lugar de esperar la preparación manual.
10. Utilice la automatización cuando la repetición cree cuellos de botella
La automatización no reduce automáticamente el tiempo de curado, pero puede reducir significativamente la variación y el tiempo muerto entre los ciclos de moldeo.
| Área de Automatización | Beneficio potencial del tiempo de ciclo | Beneficio adicional |
| Carga de carga automática | Reduce el tiempo de espera de la prensa | Posición de carga más repetible |
| Eliminación de piezas del robot | Descarga más rápida y repetible | Mayor seguridad del operador |
| Expulsión automática | Secuencia de descarga más corta | Liberación de piezas consistente |
| Aplicación automática del agente desmoldante | Reduce la intervención manual. | Aplicación más consistente |
| Control de recetas | Reduce el tiempo de configuración y ajuste. | Repetibilidad mejorada |
| Registro de datos del ciclo | Ayuda a identificar retrasos ocultos | Apoya la mejora de procesos y SPC |
11. No intercambie el tiempo del ciclo por la tasa de defectos
Un ciclo más rápido no es útil si aumentan los desechos y el retrabajo.
Supongamos que un proceso se reduce de 180 segundos a 160 segundos, pero la tasa de rechazo aumenta del 1% al 7%. La mejora teórica de la productividad puede perderse en gran medida si:
- material de desecho;
- mano de obra de reelaboración;
- tiempo de máquina utilizado para piezas de repuesto;
- inspección de calidad;
- interrupciones de la producción.
La optimización del tiempo de ciclo siempre debe evaluarse junto con rendimiento de la primera pasada, tasa de desperdicio, capacidad dimensional y rendimiento de la pieza.
12. Flujo de trabajo práctico de optimización del tiempo de ciclo
1
Registre el ciclo actual Divida el ciclo completo de moldeo en carga, cierre, flujo, aumento de presión, curado, apertura, expulsión y descarga. 2
Identificar a los mayores consumidores de tiempo Separe el tiempo de curado productivo de las esperas evitables o los movimientos innecesarios de la máquina. 3
Optimice primero el tiempo de no curado Mejore la carga, la velocidad de aproximación, la distancia de apertura, la descarga y el manejo antes de acortar el curado de manera agresiva. 4
Revisar carga y flujo Optimice la posición de carga y presione el perfil de cierre para reducir el flujo de material innecesario. 5
Mapa de temperatura del molde Verifique la uniformidad térmica en lugar de depender únicamente de los puntos de ajuste del calentador. 6
Reduzca el tiempo de curado en pasos controlados Valide cada cambio con comprobaciones dimensionales, superficiales y mecánicas. 7
Estandarizar la receta mejorada Bloquee los parámetros validados de velocidad, posición, presión, temperatura y sincronización en la receta de producción. 13. ¿Qué parámetros se deben monitorear?
| Parámetro | ¿Por qué monitorearlo? |
| Tiempo total del ciclo | Indicador de productividad primaria |
| Tiempo de carga | Identifica cuellos de botella en el manejo |
| Hora de cierre | Identifica movimientos lentos innecesarios |
| Acumulación de presión Time | Muestra el rendimiento de transición hidráulica y de proceso. |
| Tiempo de curado/mantenimiento | A menudo, la parte productiva más grande del ciclo. |
| Temperatura del molde | Controla el flujo y el comportamiento de curado. |
| Tiempo de apertura/expulsión | Identifica pérdidas no moldeadas. |
| Peso de la pieza | Confirma la preparación de carga estable |
| Tasa de chatarra | Evita falsas mejoras de productividad |
| Rendimiento de primer paso | Confirma que una producción más rápida aún produce piezas aceptables |
Reduzca el tiempo del ciclo mejorando todo el sistema de moldeo de SMC
El proceso SMC más rápido no se crea cambiando un parámetro.
La reducción sostenible del tiempo de ciclo proviene de la coordinación:
Material Patrón de carga Temperatura del molde Prensa Movimiento Presión Curado Automatización
En muchos casos, las ganancias de productividad más seguras provienen de eliminar movimientos que no agregan valor, mejorar la colocación de la carga y estabilizar la temperatura del molde antes de intentar reducciones agresivas del tiempo de curado.
Una prensa hidráulica bien controlada también es importante porque una producción más rápida requiere una transición repetible entre aproximación rápida, flujo controlado, acumulación de presión, retención, descompresión y apertura.
Soluciones de prensas de moldeo por compresión SMC de Wuxi PengdaHZ
Equipo inteligente Co., Ltd. de Wuxi PengdaHZ desarrolla sistemas de prensa hidráulica para aplicaciones de moldeo por compresión de compuestos SMC, BMC y.
Para los fabricantes que buscan tiempos de ciclo más cortos, la selección de equipos debe considerar más que el tonelaje nominal de la prensa. La velocidad de cierre, la velocidad lenta de moldeo, la respuesta de la presión, la repetibilidad de la posición, la distancia de apertura del molde, la capacidad hidráulica y las interfaces de automatización pueden influir en la producción real.
Al evaluar una prensa o línea de producción SMC, la información útil incluye dimensiones de la pieza, tipo de material, tamaño del molde, presión requerida, tiempo del ciclo actual o objetivo, producción diaria, método de carga y requisitos de automatización.
Visita wuxipd.com para obtener más información sobre las prensas de moldeo por compresión SMC personalizadas y las soluciones de producción de moldeo compuesto.
Preguntas frecuentes
¿Cuál es la mejor manera de reducir el tiempo del ciclo de moldeo de SMC?
Primero dividir el ciclo completo en etapas de carga, cierre, moldeado, curado, apertura y descarga. Reduzca la manipulación y el movimiento innecesario de la máquina antes de acortar agresivamente el tiempo de curado.
¿El aumento de la temperatura del molde puede reducir el tiempo de curado de SMC?
Potencialmente, pero sólo dentro de la ventana de procesamiento de material validada. Una temperatura excesiva puede provocar gelificación prematura, disparos cortos, flujo deficiente y defectos superficiales.
¿Puede un cierre más rápido de la prensa reducir el tiempo del ciclo?
Sí, especialmente durante la etapa de aproximación sin carga. Sin embargo, la etapa de moldeo generalmente requiere una velocidad más baja controlada para que el SMC pueda fluir correctamente y el aire atrapado pueda escapar.
¿Por qué el patrón de carga afecta el tiempo del ciclo?
La ubicación de la carga determina hasta dónde debe fluir el SMC. Una mejor cobertura y posicionamiento de la carga puede reducir la distancia del flujo y ayudar a que la cavidad alcance un llenado y una presión estables más rápidamente.
¿Cómo sé si el tiempo de curación es demasiado largo?
Realice pruebas controladas reduciendo el tiempo de espera paso a paso y verificando la estabilidad dimensional, la deformación, la calidad de la superficie, el comportamiento post-molde y las propiedades mecánicas requeridas.
¿La automatización reduce el tiempo del ciclo de moldeo de SMC?
La automatización puede reducir el tiempo de carga, descarga, expulsión y espera. También mejora la repetibilidad, lo que puede hacer que un ciclo de moldeo optimizado sea más fácil de mantener en producción.
¿Qué parámetros de prensa son los más importantes para un moldeo SMC rápido?
Los parámetros importantes incluyen velocidad de aproximación rápida, velocidad de moldeo controlada, posición de transición, tasa de acumulación de presión, estabilidad de la presión de mantenimiento, repetibilidad de la posición del ariete, descompresión, distancia de apertura y coordinación de automatización.