 English
 中文简体
 Español
 Português
 Deutsch
 русский
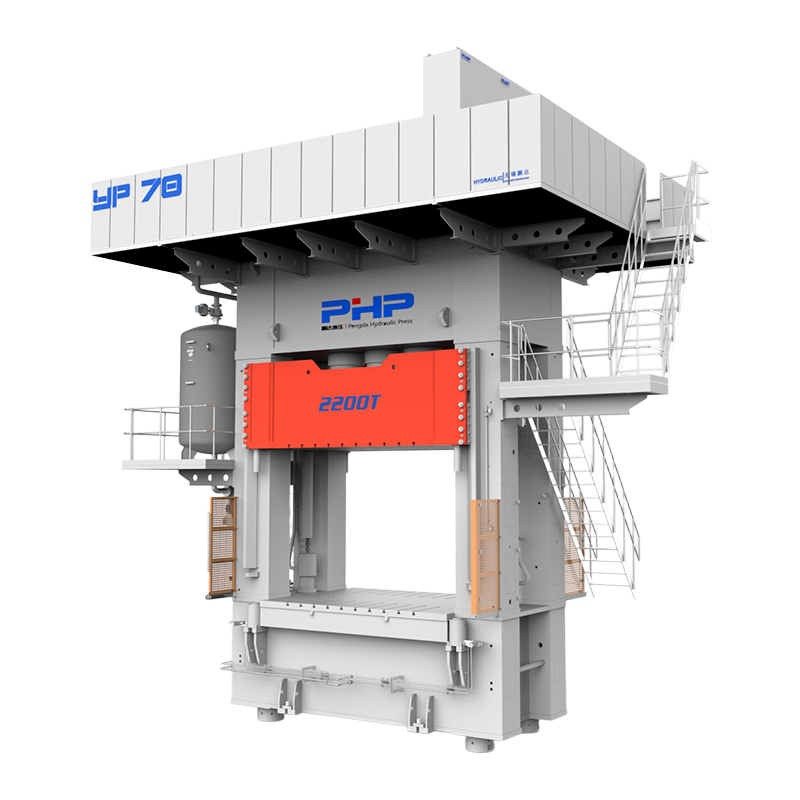
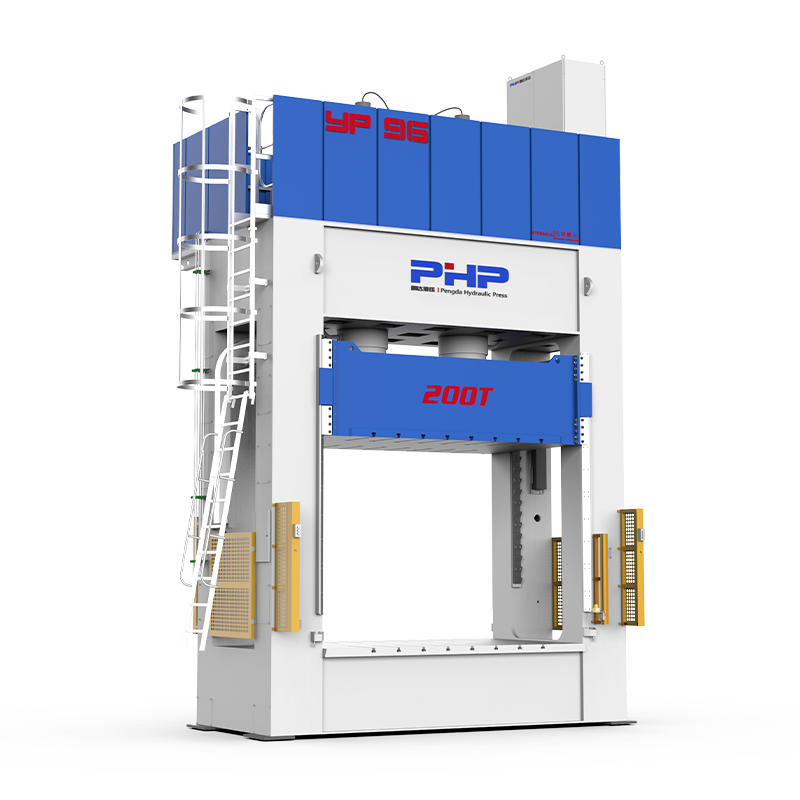
El compuesto de moldeo en láminas (SMC) se ha convertido en un material compuesto importante para los fabricantes de automóviles que buscan una construcción liviana, resistencia a la corrosión, integración de piezas y producción repetible de gran volumen. Sin embargo, la fabricación exitosa de SMC para automóviles depende de mucho más que colocar material en un molde calentado. La condición del material, el diseño de la carga, la temperatura del molde, el perfil de cierre de la prensa, la presión del moldeo, el tiempo de curado, la precisión de las herramientas y el control de calidad trabajan juntos como un solo sistema de producción.

Para los fabricantes de equipos originales de automóviles, los proveedores de nivel 1 y las empresas de moldeo de compuestos, comprender el proceso completo de fabricación de piezas de automóviles de SMC es esencial a la hora de planificar una nueva línea de producción o seleccionar una prensa hidráulica. Esta guía explica el proceso desde la preparación del material hasta la inspección de la pieza terminada, con especial atención a los parámetros de prensa y moldeo que influyen en la calidad, el tiempo del ciclo y la consistencia de la producción.
Contenido
- 1 1. De la hoja SMC a la pieza automotriz terminada: el proceso de fabricación completo
- 2 2. Materiales SMC para automoción y su influencia en el moldeado
- 3 3. Parámetros de moldeo por compresión y optimización del tiempo de ciclo
- 4 4. Diseño de moldes y prensas para piezas automotrices SMC
- 5 5. Control de Calidad, Defectos y Calificación Automotriz
- 6 Ventajas y limitaciones de SMC para la fabricación de automóviles
- 7 ¿Está planificando una línea de producción de SMC para automóviles?
- 8 Preguntas frecuentes
- 8.1 ¿Qué materiales se utilizan normalmente en SMC de automoción?
- 8.2 ¿Qué temperatura y presión se utilizan para el moldeo por compresión SMC para automóviles?
- 8.3 ¿Cómo se calcula el tonelaje de prensa hidráulica necesario para una pieza de automóvil de SMC?
- 8.4 ¿Qué parámetros de prensa tienen la mayor influencia en la calidad de SMC?
- 8.5 ¿Cómo pueden los fabricantes reducir el tiempo del ciclo de piezas de automóviles de SMC?
- 8.6 ¿Cuáles son los defectos de moldeado SMC más comunes?
- 8.7 ¿Qué requisitos de calidad se aplican a los componentes SMC de automoción?
- 8.8 ¿Se pueden reciclar los restos de producción de SMC?
1. De la hoja SMC a la pieza automotriz terminada: el proceso de fabricación completo
El SMC para automóviles generalmente llega a la planta de moldeo como material laminar maduro protegido por películas portadoras. A diferencia del moldeo por inyección, donde los gránulos se funden y se inyectan a través de un sistema de canales, el moldeo por compresión de SMC comienza con una cantidad y disposición predeterminadas de material en láminas conocida como cargar .
Preparación de materiales y diseño de carga.
Primero, la lámina SMC se acondiciona según las recomendaciones del proveedor del material. Luego, los operadores o los sistemas de corte automatizados retiran la película portadora, cortan las hojas en las formas requeridas y las pesan para lograr la masa de carga especificada.
La colocación de la carga es fundamental. El material no siempre cubre toda la cavidad del molde antes del prensado. En cambio, la carga puede ocupar sólo una parte del área de la cavidad proyectada para que el material fluya durante la compresión. La cobertura óptima depende de la geometría de la pieza, el contenido de fibra, las nervaduras, las protuberancias, el espesor de la pared, los requisitos de la superficie y la dirección aceptable del flujo de fibra.
Carga de molde y cierre de prensa.
La carga preparada se coloca en el molde inferior calentado. Dependiendo del volumen de producción, la carga puede ser manual o realizada mediante robots y sistemas de manipulación automatizados.
Luego, la prensa sigue un perfil de cierre controlado en lugar de simplemente pasar de abierta a cerrada a una velocidad. Una secuencia SMC práctica comúnmente incluye:
- enfoque rápido para reducir el tiempo no productivo;
- contacto controlado con la carga SMC;
- cierre lento del moldeo para controlar el flujo de material;
- acumulación de presión a medida que la cavidad se acerca al espesor final;
- mantener la presión mientras cura la resina termoestable; y
- Liberación controlada de presión seguida de apertura del molde.
Este perfil de movimiento de múltiples etapas es especialmente importante para componentes automotrices grandes porque el cierre incontrolado puede mover las fibras excesivamente, atrapar aire, crear rebabas o producir un llenado desigual.
Aplicaciones automotrices
SMC es adecuado para componentes de vehículos comerciales y de pasajeros donde el moldeado de gran superficie, la resistencia a la corrosión, el aislamiento eléctrico, la estabilidad dimensional o el diseño liviano son valiosos. Las aplicaciones típicas pueden incluir paneles exteriores de la carrocería, protectores de bajos, estructuras delanteras, cubiertas y gabinetes de baterías, paneles estructurales, carcasas eléctricas, soportes interiores y componentes de carrocería de vehículos comerciales.
2. Materiales SMC para automoción y su influencia en el moldeado
SMC no es un material estandarizado único. Los grados automotrices pueden diferir considerablemente en la química de la resina, el refuerzo de fibra de vidrio, la carga mineral, los aditivos de control de la contracción, el sistema de curado, la pigmentación y otros aditivos de procesamiento.
Una formulación convencional puede utilizar una matriz termoestable a base de poliéster insaturado reforzada con fibra de vidrio cortada. Se pueden seleccionar otros sistemas de resina cuando la resistencia química, el rendimiento de temperatura, el comportamiento de la llama, las propiedades eléctricas u otros requisitos específicos de la aplicación se vuelven más importantes.
| variables materiales | Función principal | Efecto sobre el moldeo por compresión |
| Sistema de resina | Forma la matriz termoestable. | Influye en la viscosidad, la temperatura de curado, la velocidad de curado y el rendimiento final. |
| Contenido de fibra de vidrio | Proporciona refuerzo | Un mayor refuerzo puede aumentar la resistencia al flujo y la fuerza de moldeo requerida. |
| Longitud de la fibra | Influye en el comportamiento mecánico. | Afecta la orientación del flujo, la resistencia y el comportamiento de llenado. |
| Cargas minerales | Modificar el costo, la contracción y el comportamiento dimensional. | Influye en la densidad, la viscosidad, el acabado superficial y el llenado del molde. |
| Aditivos de bajo perfil | Controlar la contracción del moldeo | Puede mejorar la calidad de la superficie y la estabilidad dimensional. |
| Madurez material | Establece una consistencia de hoja adecuada | Afecta directamente el manejo, la viscosidad y la repetibilidad del flujo. |
| Temperatura de carga | Determina la condición de procesamiento inicial. | Puede influir en la viscosidad inicial y el comportamiento de llenado. |
Por este motivo, una prensa hidráulica no debe configurarse únicamente a partir de una especificación genérica de SMC. El grado del material automotriz seleccionado debe evaluarse junto con la geometría del molde y los requisitos de producción.
3. Parámetros de moldeo por compresión y optimización del tiempo de ciclo
La etapa de moldeo es donde el rendimiento de la prensa tiene la mayor influencia en la producción de SMC para automóviles. La temperatura, la presión, la posición, la velocidad y el tiempo deben seguir siendo suficientemente repetibles de un ciclo a otro.
Temperatura del molde
Muchos sistemas SMC convencionales utilizan moldes calentados en aproximadamente el mismo tiempo. 140–160°C rango. Esto debería tratarse como una región inicial de ingeniería en lugar de una especificación universal. El punto de ajuste real depende de la química de la resina, el sistema iniciador, el espesor de la pieza, la distancia del flujo y la calidad de la superficie requerida.
La uniformidad de la temperatura puede ser tan importante como la temperatura promedio del molde. Un área más caliente puede comenzar a curar prematuramente mientras el material aún fluye hacia otra parte, mientras que un área más fría puede requerir un tiempo de curado más largo o producir un curado incompleto.
Presión de moldeo y tonelaje de prensa.
La presión de moldeo también varía significativamente. Muchos componentes SMC convencionales pueden comenzar el desarrollo del proceso aproximadamente en el 3,5–10 MPa región, mientras que el relleno difícil, los materiales altamente reforzados o las piezas estructurales complejas pueden requerir valores más altos que se acerquen o superen 10 a 15 MPa .
Por lo tanto, el tonelaje requerido de la prensa hidráulica debe calcularse principalmente a partir del área de moldeo proyectada y la presión requerida en la cavidad:
Luego se debe considerar un margen de ingeniería para la variación del material, la carga desigual, la sensibilidad al flash, el desarrollo del proceso y los requisitos de producción futuros. Seleccionar una prensa SMC únicamente a partir del peso de la pieza terminada puede provocar un grave subdimensionamiento.
Tiempo de curado y mantenimiento de la presión.
Un período de mantenimiento de presión o curado de aproximadamente 60-180 segundos puede ser una referencia preliminar útil para muchas aplicaciones SMC de tipo automotriz, aunque los componentes más espesos y ciertas formulaciones pueden requerir ciclos más largos.
Intentar reducir el tiempo del ciclo simplemente aumentando la temperatura del molde es arriesgado. Si la superficie comienza a curar antes de que la carga haya fluido por completo, pueden aparecer disparos cortos, líneas de soldadura, relleno deficiente de las nervaduras o defectos en la superficie.
De dónde provienen normalmente las mejoras en el tiempo de ciclo
- reducir el tiempo innecesario de aproximación y retorno de la prensa;
- optimizar la transición entre el control de posición y el control de presión;
- mejorar la uniformidad del calentamiento del molde;
- estabilizar el peso y la ubicación de la carga;
- utilizando corte, carga y descarga automatizados;
- optimizar la ventana de curado específica del material;
- utilizando operaciones de recorte paralelas u operaciones posteriores; y
- registrar curvas de ciclo para identificar la variación del proceso.
Las prensas hidráulicas servocontroladas modernas son particularmente útiles cuando se requieren múltiples etapas de velocidad y presión. El control de circuito cerrado permite que la receta de la máquina defina la velocidad de aproximación, la posición de contacto, la velocidad de moldeo, la rampa de presión, la presión de retención y los movimientos de liberación y retorno de forma independiente.
4. Diseño de moldes y prensas para piezas automotrices SMC
El moldeado de automóviles de gran volumen requiere que el molde y la prensa se diseñen juntos. Tener un tonelaje suficiente no significa automáticamente que una prensa pueda operar un molde SMC en particular.
Los parámetros importantes de coincidencia entre prensa y molde incluyen:
- área de moldeo proyectada para calcular la fuerza requerida;
- dimensiones del molde para determinar el tamaño de la platina;
- altura del molde cerrado para selección de luz diurna de la máquina;
- distancia de apertura requerida para cálculo de carrera;
- requisitos de extracción de piezas para luz natural y autorización de automatización;
- peso del molde para diseño estructural y de platina;
- zonas de calentamiento para uniformidad de temperatura; y
- paralelismo y rigidez de la platina para lograr un espesor de cavidad consistente.
Para el molde en sí, la ventilación debe permitir que los gases y el aire atrapados escapen durante el flujo del material. Los terrenos relámpagos y las áreas de desbordamiento deben diseñarse de acuerdo con el comportamiento del material en lugar de tratarse como una ocurrencia tardía. Una ventilación deficiente puede contribuir a la porosidad, quemaduras y un llenado incompleto, mientras que un diseño de rebosadero inadecuado puede aumentar el desperdicio de material.
Los moldes de automóviles grandes también deberían proporcionar una distribución térmica estable. Los diseños de canales de calentamiento o calentadores eléctricos deben minimizar las zonas frías y calientes en superficies amplias del molde. Los insertos, eyectores y características locales deben diseñarse de manera que no interfieran con el flujo de material ni creen una orientación incontrolada de las fibras.
5. Control de Calidad, Defectos y Calificación Automotriz
Una línea de producción de SMC para automóviles necesita control de calidad en tres niveles: control de material entrante, monitoreo del proceso de moldeo y validación de piezas terminadas.
Monitoreo de procesos
Los registros de producción pueden incluir el peso de la carga, el lote de material, la temperatura del molde, la posición de cierre, la velocidad de moldeo, la presión máxima, la presión de mantenimiento, el tiempo de curado y el tiempo total del ciclo. El seguimiento de estas variables ayuda a los fabricantes a establecer una ventana de proceso estable e investigar defectos utilizando datos reales de la máquina en lugar de suposiciones del operador.
Inspección típica de piezas terminadas
Dependiendo del componente y las especificaciones del cliente, la inspección puede incluir verificaciones visuales de la superficie, medición dimensional, inspección CMM, pruebas de densidad, pruebas de tracción o flexión, pruebas de impacto, evaluación de la absorción de agua, análisis térmico como DSC y métodos de inspección no destructivos seleccionados para estructuras críticas para la seguridad.
| Defecto común | Posibles causas | Dirección correctiva típica |
| Porosidad / huecos | Aire atrapado, mala ventilación, perfil de cierre inadecuado | Revise la colocación de la carga, la ventilación y la velocidad de cierre del molde. |
| Tiro corto | Carga insuficiente, flujo deficiente, curado prematuro o presión inadecuada | Verifique el peso de la carga, la temperatura, la distancia del flujo y la presión. |
| destello excesivo | Exceso de carga, presión excesiva o condición de herramientas | Revisar la masa de carga, el perfil de presión y el estado del molde. |
| Deformación | Curado desigual, desequilibrio térmico u orientación de la fibra. | Revisar la distribución de temperatura, el patrón de carga y el soporte de enfriamiento |
| Ondulación de la superficie | Flujo de material, contracción o variación de temperatura. | Optimice la condición del material, la temperatura de las herramientas y el perfil de flujo. |
| Delaminación | Estado del material, aire atrapado o consolidación insuficiente | Revisar el manejo de materiales, el diseño de carga y la presión de moldeo. |
Documentación de calidad automotriz.
Para los programas OEM y Tier-1, la aprobación de piezas va más allá de una simple inspección dimensional. Dependiendo del cliente y del nivel de la cadena de suministro, es posible que los fabricantes necesiten trabajar dentro de un sistema de gestión de calidad basado en IATF 16949 y requisitos de soporte como APQP, PPAP, PFMEA, planes de control, MSA, SPC, trazabilidad y estudios de capacidad de proceso.
El paquete de calificación exacto varía según el OEM y los requisitos específicos del cliente. Ford, General Motors, Stellantis, BMW, Volkswagen y otros fabricantes de automóviles pueden mantener sus propios requisitos adicionales, por lo que el plan de producción e inspección debe establecerse a partir de las especificaciones aplicables del cliente en lugar de asumir una lista de verificación de aprobación universal.
Ventajas y limitaciones de SMC para la fabricación de automóviles
SMC ofrece varias ventajas para los componentes de automoción. Las piezas grandes y geométricamente complejas a menudo se pueden moldear por compresión en una sola herramienta, lo que permite integrar nervaduras, salientes, características de montaje y otras funciones en un solo componente. El material también proporciona resistencia a la corrosión, aislamiento eléctrico y una relación rigidez-peso favorable.
Sin embargo, SMC no es automáticamente la solución de menor coste para cada pieza. Las prensas de alta capacidad y los grandes moldes calentados requieren una importante inversión inicial. El flujo de materiales y la orientación de las fibras deben gestionarse con cuidado, las superficies de buena apariencia requieren un control del proceso más estricto y el reciclaje de compuestos termoestables sigue siendo más complicado que la refundición de termoplásticos convencionales.
El caso de negocio más sólido normalmente aparece cuando la integración de componentes, la resistencia a la corrosión, el aligeramiento, la libertad de diseño y la repetibilidad de grandes volúmenes justifican la inversión en herramientas y equipos.
¿Está planificando una línea de producción de SMC para automóviles?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. desarrolla soluciones de prensas hidráulicas y servocontroladas para SMC y otras aplicaciones de moldeo por compresión de compuestos.
Para un nuevo proyecto de SMC automotriz, proporcione el dibujo de la pieza, área de moldeo proyectada, calidad del material SMC, dimensiones del molde, peso del molde, tiempo de ciclo objetivo, volumen de producción anual, método de calentamiento requerido y requisitos de automatización .
Estos datos se pueden utilizar para evaluar el tonelaje adecuado de la prensa, las dimensiones de la platina, la luz natural, la carrera, la configuración de calentamiento del molde, el control de presión y posición, la automatización de carga/descarga y la configuración general de la línea de producción.
Comuníquese con Wuxi PengdaHZ para analizar los requisitos de su prensa SMC o de su línea automatizada de moldeo de compuestos.
Preguntas frecuentes
¿Qué materiales se utilizan normalmente en SMC de automoción?
El SMC automotriz comúnmente consiste en un sistema de resina termoestable, refuerzo de fibra de vidrio cortada, cargas minerales, aditivos de control de contracción, agentes de curado y aditivos de procesamiento. La formulación exacta depende de los requisitos estructurales, de superficie, térmicos, eléctricos y de resistencia química.
¿Qué temperatura y presión se utilizan para el moldeo por compresión SMC para automóviles?
Muchos materiales SMC convencionales utilizan temperaturas de molde de entre 140 y 160 °C. Las presiones de moldeo preliminares suelen estar entre 3,5 y 10 MPa, mientras que las piezas estructurales difíciles pueden requerir una presión más alta. Los parámetros finales siempre deben basarse en las recomendaciones del proveedor del material seleccionado y validarse mediante pruebas de molde.
¿Cómo se calcula el tonelaje de prensa hidráulica necesario para una pieza de automóvil de SMC?
Un cálculo preliminar multiplica el área de moldeo proyectada por la presión de cavidad requerida. Luego se agrega un margen de ingeniería apropiado según el diseño del molde, la variación del material, la carga de la cavidad y los requisitos de producción.
¿Qué parámetros de prensa tienen la mayor influencia en la calidad de SMC?
Las variables importantes incluyen la velocidad de cierre del molde, la transición de posición a presión, la presión de moldeo, la estabilidad de la presión, el tiempo de curado, la uniformidad de la temperatura del molde, el paralelismo de la placa y la repetibilidad entre ciclos de moldeo.
¿Cómo pueden los fabricantes reducir el tiempo del ciclo de piezas de automóviles de SMC?
El tiempo del ciclo se puede reducir acortando los movimientos no productivos de la prensa, optimizando la ventana de curado específica del material, mejorando el calentamiento del molde, automatizando la preparación y manipulación de la carga, estabilizando la colocación de la carga y moviendo el recorte u operaciones secundarias fuera de la estación de moldeo cuando sea práctico.
¿Cuáles son los defectos de moldeado SMC más comunes?
Los problemas comunes incluyen porosidad, disparos cortos, rebabas excesivas, ondulaciones de la superficie, deformaciones y delaminación. El diagnóstico debe considerar la condición del material, el diseño de la carga, la temperatura del molde, la ventilación, la velocidad de cierre de la prensa, el historial de presión y las condiciones de curado en conjunto.
¿Qué requisitos de calidad se aplican a los componentes SMC de automoción?
Los requisitos dependen del OEM, del cliente de nivel 1 y del componente. Los programas automotrices pueden involucrar sistemas de calidad IATF 16949 junto con APQP, PPAP, PFMEA, planes de control, MSA, SPC, trazabilidad, estudios de capacidad y pruebas de productos específicos del cliente.
¿Se pueden reciclar los restos de producción de SMC?
SMC es un compuesto termoestable, por lo que la chatarra curada no se puede simplemente fundir y remodelar como un termoplástico. Dependiendo del material y la infraestructura regional de residuos, las opciones pueden incluir la reducción mecánica del tamaño y la reutilización como relleno, la recuperación de la industria del cemento, procesos especializados de reciclaje de compuestos u otras rutas aprobadas de gestión de residuos. Los fabricantes deben evaluar la ruta de acuerdo con las regulaciones locales y los requisitos de sostenibilidad del cliente.